名称:内径精车机夹刀片
专利号:202322119530.5
专利权人:马立军
技术领域
本实用新型属于精车加工刀具技术领域,具体涉及内径精车机夹刀片。
背景技术
在机械加工的过程中,对工件内壁进行加工需要利用内径刀片,空间工件的旋转即可利用刀片完成对内壁的切削加工。
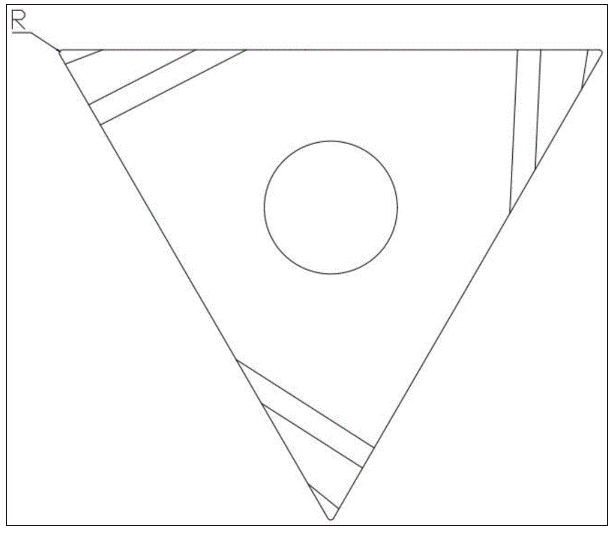
如图1所示为现有的常规刀片结构,角部为刀刃,断屑槽靠近刀刃设于刀片表面,在进行加工的过程中,受到工件大小、长度、材料硬度以及加工数量的影响,刀刃与工件的接触点(图1、图2中的R处)会有一定的磨损,从而影响对工件的加工质量,只能进行更换刀片,利用率较低,生产成本较高。
实用新型内容
本实用新型的目的在于提供一种内径精车机夹刀片,能够对磨损刀片进行磨切修复,提高刀片的利用率,有效降低生产成本。
为实现上述目的,本实用新型内径精车机夹刀片,包括刀体,所述刀体为正三角形结构,居中设有安装孔,所述刀体棱边设有圆角刀刃,所述刀体上靠近圆角刀刃的一侧面设有磨切槽,所述刀体上表面自圆角刀刃朝向安装孔向下倾斜设有断屑槽。
作为本实用新型进一步的方案:所述刀体上表面面积大于下表面面积,所述圆角刀刃自刀体上表面棱边向下开设,圆角刀刃底端至刀体下表面设有斜面。
作为本实用新型进一步的方案:所述圆角刀刃与竖直面夹角为8°-15°,所述斜面与竖直面夹角为40°±5°。
作为本实用新型进一步的方案:所述圆角刀刃的顶端圆角直径为0.2mm-0.4mm。
作为本实用新型进一步的方案:所述磨切槽靠近圆角刀刃的一端与刀体侧面夹角为10°-30°。
作为本实用新型进一步的方案:所述圆角刀刃顶端与刀体上表面水平,所述断屑槽与刀体上表面夹角为10°±5°,所述断屑槽表面光洁度保持为0.8s-1.3s。
与现有技术相比,本实用新型的有益效果如下:
设置磨切槽配合自圆角刀刃开设的断屑槽,在圆角刀刃顶端触点崩坏后可以磨切加工,延长刀片的使用寿命;
圆角刀刃自刀体上表面棱边向下开设,圆角刀刃底端至刀体下表面设有斜面,能够避免对工件进行加工的过程中刀片下部对工件造成干涉。
附图说明
图1是现有内径刀片的结构示意图。
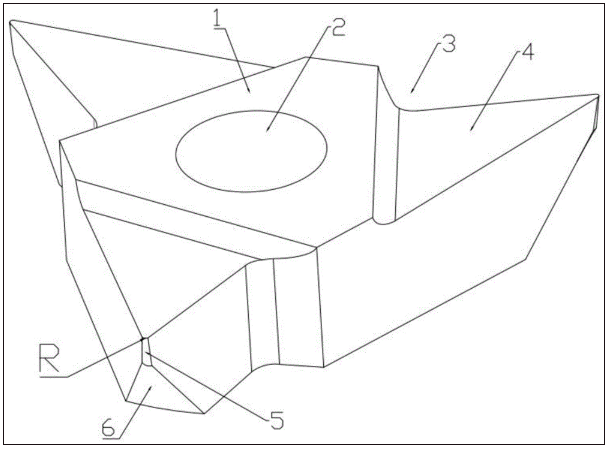
图2是内径精车机夹刀片的结构示意图。
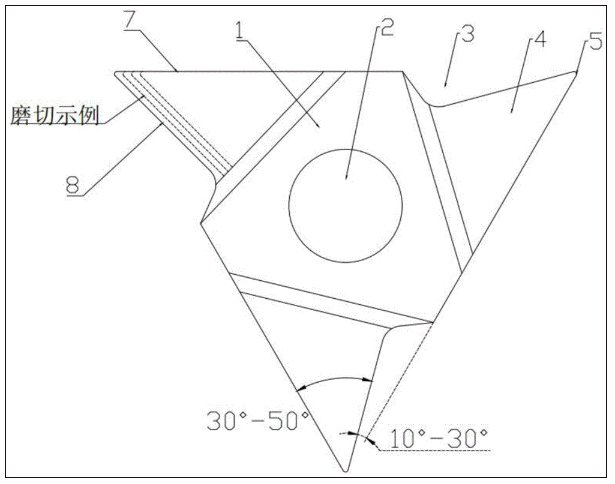
图3是内径精车机夹刀片的俯视结构示意图。
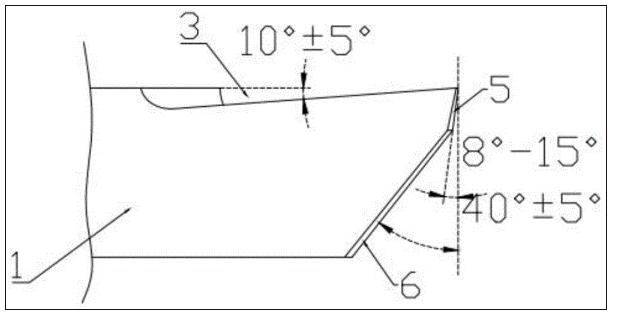
图4是内径精车机夹刀片的局部侧视结构示意图。
图中:1、刀体,2、安装孔,3、磨切槽,4、断屑槽,5、圆角刀刃,6、斜面,7、主切削刃,8、副切削刃。
具体实施方式
下面结合附图对本实用新型作进一步说明。
如图2所示,内径精车机夹刀片,包括刀体1,所述刀体1为正三角形结构,居中设有安装孔2,所述刀体1棱边设有圆角刀刃5,所述刀体1上靠近圆角刀刃5的一侧面设有磨切槽3,在圆角刀刃5顶端接触点损坏状态,根据磨切槽3的偏角方向可以对圆角刀刃5进行磨切,延长该刀体1的使用寿命,所述刀体1上表面自圆角刀刃5朝向安装孔2向下倾斜设有断屑槽4,断屑槽4自圆角刀刃5开设,提高断屑槽4尺寸,方便配合磨切槽3对损坏的圆角刀刃5进行磨切处理。
为了避免刀片是使用的过程中,刀片下部对工件造成干涉,所述刀体1上表面面积大于下表面面积,所述圆角刀刃5自刀体1上表面棱边向下开设,圆角刀刃5底端至刀体1下表面设有斜面6,确保只有圆角刀刃5的顶端圆角即R处接触工件。
进一步的,如图4所示,所述圆角刀刃5与竖直面夹角为8°-15°,所述斜面6与竖直面夹角为40°±5°,既能避免对工件造成干涉,又能保证圆角刀刃5的结构强度。
为了保证加工质量,所述圆角刀刃5的顶端圆角直径为0.2mm-0.4mm,顶端圆角即为R,由于送刀量不变,如果R小于0.2mm会降低工件加工的精度,如果大于0.4mm则会在切削时增加与工件的重摩擦,从而导致刀体1产生振动,工件也会产生波形振动,使得加工部位产生波纹状,影响产品质量。
进一步的,如图3所示,所述磨切槽3靠近圆角刀刃5的一端与刀体1侧面夹角为10°-30°,便于控制圆角刀刃5的顶端圆角的直径,顶端圆角靠近磨切槽3的棱边为副切削刃8,另一棱边为主切削刃7,副切削刃8与主切削刃7夹角为30°-50°,以45°夹角为最佳状态。
如图4所示,为了保证排屑效果,所述圆角刀刃5顶端与刀体1上表面水平,所述断屑槽4与刀体1上表面夹角为10°±5°,断屑槽4表面光洁度保持为0.8s-1.3s,保证断屑槽4的排屑效果,确保对工件的加工质量。
本实用新型具体使用时:通过安装孔2将刀体1进行安装使用,使用一段时间后圆角刀刃5顶端圆角会造成损坏,通过图3所示磨切示例,从副切削刃8方向进行磨切,可以形成新的顶端圆角,从而可以继续进行加工使用,有效提高刀片的使用寿命。