名称:长期使用耐高温高湿环境自粘性汽车改色膜的制造方法
专利号:202610957423.5
专利权人:王建国
技术领域
本发明涉及汽车漆面保护技术领域,尤其涉及可长期使用耐高温高湿环境自粘性汽车漆面改色膜的制造方法。
背景技术
随着国内经济的持续发展,汽车工业有了长足进步。据相关报道,2025年乘用车产量为3027万辆,其中轿车产量近1200万辆。全年需求量按1200万辆的5%计,需改色膜1440万平方米。近年来预计不少客户要贴改色膜,前景十分乐观。尚有旧车也要贴改色膜,所以需求量很大。
目前常用的自粘性汽车漆面改色膜一般采用三层结构,可以使用三层共挤流延或吹膜设备成型。其中热熔压敏胶一般占总厚度约10%,使用氢化的苯乙烯嵌段弹性体(SEBS或SEPS)和氢化的脂肪族C5、C9、C5/C9石油树脂等;中间支撑层占总厚度约80%,使用聚丙烯均聚物、聚丙烯共聚物、聚烯烃弹性体、茂金属低密度聚乙烯、线性低密度聚乙烯、低密度聚乙烯、钛白粉等;表层占总厚度约10%,使用线性低密度聚乙烯、低密度聚乙烯、高密度聚乙烯、聚丙烯以及白色或各种彩色母料等。
然而,上述现有技术存在以下不足:
(1)高温高湿环境下残胶问题突出;
按上述材料与使用比例制造的汽车漆面改色膜,在试验条件相对苛刻的情况下很难通过测试。以通用汽车标准GMW16865-2017为例,将粘贴完改色膜的基材样品放入85℃±2℃的空气循环烘箱中336h,取出后移除薄膜检查基材外观,常有残胶未能通过;在GMW14124循环I高温高湿环境测试(80℃/16h→38℃/约100%RH/24h→-30℃/8H,共5个循环)中同样有残胶未通过。
(2)现有专利技术未解决残胶问题;
经检索,日本积水化学特开2000-33671公开了自粘性改色膜用于汽车油漆表面保护,采用聚丙烯或共聚物和聚乙烯的混合物用于基材,热熔压敏胶采用SEBS与脂环族增粘树脂的混合物,但该专利未涉及在温度湿度较高的且长时间使用的低纬度的热带或亚热带地区有残胶时的解决方案,市场上也未见有商品供应。
(3)涂布型产品存在缺陷;
市场上比较多见的是涂布工艺制造的汽车油漆表面改色膜,欧洲某公司在国内销售的涂布聚异丁烯胶的改色膜,使用溶剂型涂布工艺,但时有发生脱胶和残胶现象,加工工艺也不利于环境保护。欧洲另一公司也曾在国内销售自粘性改色膜,虽属干法生产,但热熔型压敏胶属外购,无独立研发能力,产品时有残胶现象而退出市场。中国专利CN105802554B公开了耐湿热老化无残胶的改色膜用压敏胶,使用的是溶剂型丙烯酸酯压敏胶体系,属不同的技术路线。数据显示湿热残胶难以解决。
(4)国内市场空白;
国内市场未见有可以在温度湿度较高的且长时间使用的低纬度的热带或亚热带地区使用的自粘性汽车漆面改色膜的报导。
中国专利CN103865428B公开了电子束固化热熔压敏胶制备方法,使用了脂肪族C5和芳香族C9共聚的增粘剂有析出风险,仅80℃测试,无双85测试(85℃85%RH)。中国专利CN107629726B使用了DCP交联,仅验证100℃高温(100℃干热)条件下无残胶,未涉及高湿环境试验。中国专利CN110527454B使用了增粘剂Escorez2203,因2203含芳香结构,对光热稳定性比较差,抗湿热残胶仍有不足,湿热老化仅为80℃/90%RH,不适合户外长期使用。
(5)现有三层共挤结构阻隔性能不足;
现有技术多采用三层共挤结构,缺少独立的耐晒阻隔层与白色反射层的协同配合,水蒸汽易渗透至热熔压敏胶层,在高温高湿环境下导致内聚力下降而产生残胶。
因此,迫切需要开发一种能够在高温高湿环境下长期使用长达五年以上而不产生残胶的汽车漆面改色膜。
发明内容
为解决现有技术中存在的问题,本发明的第一目的在于提供长期使用耐高温高湿环境自粘性汽车改色膜的制造方法,第二目的在于提供长期使用耐高温高湿环境自粘性汽车改色膜。
为实现上述第一目的,本发明提供长期使用耐高温高湿环境自粘性汽车改色膜的制造方法的技术方案,所述改色膜包括表层、支撑层以及热熔压敏胶层,所述热熔压敏胶层经交联处理形成化学键网络结构、提高内聚力,避免在高温高湿环境中粘贴汽车油漆表面时产生残胶;
所述交联处理使热熔压敏胶中形成由聚合物分子链之间通过共价键连接而成的三维网络结构,所述三维网络结构在高温条件下抑制分子链的热运动与热氧化降解,在高温高湿条件下抵抗水分子对分子链的增塑作用,从而维持热熔压敏胶的内聚力稳定。
优选的,所述热熔压敏胶层由氢化的苯乙烯嵌段弹性体与氢化的石油树脂混合后经交联处理形成所述化学键网络结构。
优选的,所述氢化的石油树脂为氢化的脂肪族C5石油树脂。
优选的,所述支撑层包括白色支撑层和耐嗮支撑层;优选的,所述白色支撑层为含有钛白粉以阻隔UV照射并衬托表层色泽的支撑层,所述耐嗮支撑层为含有耐晒碳黑以阻隔UV的支撑层。
优选的,所述交联处理为采用过氧化物作为交联剂进行化学交联,或采用辐照进行物理交联。
优选的,所述过氧化物为过氧化二异丙苯DCP。
优选的,所述辐照为电子束辐照。
优选的,所述采用过氧化二异丙苯DCP作为交联剂进行化学交联是指:将过氧化二异丙苯DCP与氢化的苯乙烯嵌段弹性体、氢化的脂肪族C5石油树脂混合后,在高温挤出造粒过程中使过氧化二异丙苯DCP分解产生自由基,引发苯乙烯嵌段弹性体分子链之间的交联反应,形成碳-碳交联键构成的三维网络结构;优选的,所述过氧化二异丙苯DCP的加入量为0.2%~0.4%。
优选的,所述采用电子束辐照进行物理交联是指:将氢化的苯乙烯嵌段弹性体与氢化的脂肪族C5石油树脂的混合物经造粒后采用电子束辐照,使聚合物分子链上直接产生自由基并发生交联反应,形成三维网络结构;优选的,所述电子束辐照的能量为40kGy,被照物料的堆积厚度不超过10cm。
优选的,所述改色膜通过共挤吹塑薄膜成型工艺一次成型,所述表层、支撑层以及热熔压敏胶层分别由各自的挤出机供料,经共挤模头汇合后成型。
优选的,所述共挤吹塑薄膜成型工艺为四层共挤吹塑薄膜成型工艺,所述表层、白色支撑层、耐嗮支撑层以及热熔压敏胶层分别由各自的挤出机供料,经四层共挤模头汇合后成四层改色膜。
优选的,还包括PET膜复合工艺:所述四层共挤模头汇合成四层改色膜后,在配有加热镜面辊的热熔复合机上将四层改色膜表面一侧与PET膜复合。
优选的,在已交联的热熔压敏胶颗粒中加入抗氧剂,优选的,包括受阻酚类主抗氧剂和硫代酯类辅助抗氧剂;优选的,受阻酚类主抗氧剂AO-80加入量0.3%~0.4%,硫代酯类辅助抗氧剂412S加入量0.3%~0.4%。
优选的,为防止过氧化物与抗氧剂同时加入时各自产生的自由基相互反应导致交联密度下降,将过氧化物与抗氧剂的加入分二阶段进行:第一阶段加入过氧化二异丙苯后即挤出造粒完成交联,第二阶段在成膜前加入抗氧剂。
优选的,电子束辐照交联可一阶段进行,即抗氧剂与SEBS、C5混合均匀经造粒后直接辐照交联;或分二阶段进行:先不加入抗氧剂即辐照交联确保交联密度,后再加入抗氧剂。
优选的,在改色膜的表层和支撑层中分别加入受阻胺光稳定剂和复配抗氧剂,与已交联热熔压敏胶中的抗氧剂协同配合,降低热氧化降解;优选的,所述受阻胺光稳定剂为UV3346,加入量为0.3%~0.4%,所述复配抗氧剂为S2225P,加入量为0.4%~0.8%。
优选的,在改色膜的表层加入所需的耐晒等级八级的彩色母料,白色支撑层中加入钛白粉浓度为65%的白母料以助于阻隔UV照射,加入白母料亦可衬托表层的各种色泽,优选的,白母料添加量15%;和/或耐嗮支撑层加入耐晒碳黑浓度30%的碳黑母料以阻隔紫外线,优选的,碳黑母料添加量8%;和/或为提升改色膜贴膜时的轻松解卷性能,在表层中加入乙烯-有机硅共聚物,优选的,添加量10%~20%。
优选的,在改色膜的表层和支撑层中加入有机阻隔剂,减缓水蒸汽渗透至热熔压敏胶中,防止水分子增塑作用导致包括SEBS材料链的断裂;优选的,所述有机阻隔剂为BETT-68,加入量2.0%~12.0%。
优选的,在改色膜的表层加入耐刮擦剂,提高聚烯烃抗刮擦性能;优选的,所述耐刮擦剂为FF-99或超高分子量聚乙烯X188,加入量3%。
优选的,支撑层采用mLLDPE、LLDPE、LDPE的混合物,优选的,所述改色膜的拉伸强度大于20MPa,断裂伸长率大于500%。
优选的,在热熔压敏胶中加入无机微珠,优选的,微珠直径16μ,加入量0.3%。
为实现本发明的第二目的,本发明提供长期使用耐高温高湿环境自粘性汽车改色膜的技术方案,包括表层、支撑层和热熔压敏胶层的共挤结构;所述热熔压敏胶层经交联处理形成三维网络结构,所述三维网络结构由聚合物分子链之间通过共价键连接而成;优选的,所述热熔压敏胶层经GMW16865,85℃±2℃/336h热老化试验和GMW14124循环I高温高湿环境试验后均无胶粘剂残留。
优选的,所述热熔压敏胶层具有由氢化的苯乙烯嵌段弹性体与氢化的石油树脂经交联处理形成的三维网络结构。
优选的,所述氢化的石油树脂为氢化的脂肪族C5石油树脂。
优选的,所述支撑层包括白色支撑层和耐嗮支撑层;所述白色支撑层中含有金红石型钛白粉,所述耐嗮支撑层中含有耐晒碳黑;表层和/或白色支撑层和/或耐嗮支撑层中含有有机阻隔剂BETT-68;所述表层中含有耐刮擦剂FF-99;所述表层中含有乙烯-有机硅共聚物;
所述改色膜经GMW16865,85℃±2℃/336h热老化试验和GMW14124循环I高温高湿环境试验后均无胶粘剂残留,长期使用长达五年以上。
优选的,所述热熔压敏胶层中还含有无机微珠,优选的,所述无机微珠的直径为16μ,加入量为0.3%。
可选的,还包括PET膜层,所述PET膜层与表层复合,以改善改色膜的表面平整度和增加光泽度。
为清晰说明本发明的技术方案,进一步说明本发明的技术原理如下:
1、关于热熔压敏胶交联技术;
本发明的核心技术在于通过化学交联或物理交联使热熔压敏胶形成三维网络结构,从根本上解决高温高湿环境下的残胶问题。
关于交联度控制:
DCP的使用量必须严格控制。DCP加入量0.2或0.3%。小于0.2%时交联程度不够,做样膜时仍存在残胶;大于0.3%时虽无残胶,但剥离力明显下降。DCP浓度为0.2%时,凝胶含量约30~50%(按GB/18474测试,交联度按ASTM D2765)。
1.2、关于电子束辐照交联;
电子束辐照交联是利用高能电子束(50~150kGy)照射SEBS/C5树脂混合物,使聚合物分子链上产生自由基。SEBS本身没有不饱和双键,电子束交联主要主要发生在橡胶相的丁烯链段上,形成三维网络。关键机理是:电子束辐照交联提高了胶粘剂的内聚强度,抑制了高温下分子链的流动,从而防止产生残胶。与化学交联相比,电子束辐照交联具有以下特点:
反应瞬间完成:电子束辐照产生的自由基在极短时间内完成交联反应,避免了与抗氧剂的竞争。
工艺简单:可以将抗氧剂与SEBS、C5一起混合均匀后再进行电子束辐照交联,无需分步操作。
交联均匀:电子束具有较好的穿透性,可在物料内部均匀产生自由基,形成均匀的交联网络。
2、二阶段交联工艺原理;
在热熔压敏胶配方中同时加入DCP和抗氧剂时,在加热状态下的螺杆挤出中会发生复杂的化学反应,影响DCP的效率,降低交联密度。这是因为:DCP分解产生的自由基与抗氧剂分子发生反应,消耗了本应用于交联的自由基。抗氧剂捕获了DCP产生的自由基,抑制了交联反应的进行。
为此,本发明采用了二阶段分别加入DCP和抗氧剂的方法:
第一阶段:在配方料中先加入DCP,在双螺杆挤出机中造粒。此时DCP充分完成交联反应,体系内的自由基已完全消耗,交联网络稳定成型。
第二阶段:在已造好的热熔压敏胶颗粒中加入粉末状抗氧剂并混合均匀,最后在流延设备或吹膜设备中成膜。此时SEBS网络已经形成,C5树脂和抗氧剂无法干扰化学交联,仅起到均匀渗透、分散在已交联的SEBS网络中起到增粘、增塑和防止氧化的作用。
二步法交联的核心优势在于规避了C5树脂和抗氧剂对化学交联反应的干扰,确保最终材料兼具优异的交联与粘接性能。
3、有机阻隔剂BETT-68的作用原理;
在温度和湿度的影响下,水蒸汽会透过表层和中间层后渗入到热熔压敏胶中。水蒸汽起到增塑作用,使分子链之间的距离增大,同时高温加速分子链的热氧老化反应,导致碳-碳键断裂,使SEBS等材料断链,进而降低热熔压敏胶的内聚力。
BETT-68加入PE薄膜中,其氧气透过率降低了约25~30%,水蒸汽透过率降低约20~25%。其原理是能调控聚烯烃的结晶行为,促进形成更细小、更均匀的晶区结构。晶区的分子排列紧密,能有效阻挡气体和液体分子的渗透,而晶区之间的无定形区由于BETT-68的填充和穿插,也能发挥一定的阻隔作用。BETT-68能使PE的结晶度提高约3~5%,晶区尺寸减少约10~15%,进一步提升了阻隔性能。
在改色膜的表层加入高透明高光泽的耐刮擦剂FF-99或超高分子量聚乙烯耐刮擦剂X188,明显提高了聚烯烃抗刮擦性能;经测试耐刮擦剂FF-99或X188加入量3%,可以达到抗刮擦10N水平。
4、无机玻璃微珠的作用原理;
在汽车漆面上粘贴改色膜目前仍以人工粘贴为主,贴膜时往往贴不准需要二次贴膜。为解决重新贴膜时剥离力太大而使改色膜严重变形的问题,在热熔压敏胶中加入少量的微细无机玻璃微珠。
但在需要揭开改色膜时,微珠起到支点作用,减小了压敏胶与漆面之间的实际接触面积,降低了剥离力,使改色膜容易揭开而不变形。
微珠直径16μ直径过小(<10μ)时支点作用不明显,过大(>30μ)时可能影响压敏胶的粘接性能。微珠加入量0.3%为宜,加入量过少效果不明显,过多则可能降低压敏胶的内聚力。
采用上述技术方案,本发明实现的有益效果如下:
(1)彻底解决高温高湿环境下的残胶问题;
通过过氧化二异丙苯(DCP)化学交联或电子束辐照交联,使SEBS/SEPS与C5石油树脂的混合物形成三维网络结构,显著提高热熔压敏胶的内聚力,防止在高温高湿条件下分子链断裂而产生残胶。实施例1-6均通过通用汽车标准GMW16865-2017的85℃/336h热老化测试和GMW14124循环I高温高湿环境测试,剥离力保持在700~1200g/25mm的适宜范围,无残胶产生。
(2)独创的二阶段交联工艺;
将过氧化物交联剂与抗氧剂分二阶段加入,先加入DCP完成交联反应后再加入抗氧剂,避免了自由基相互竞争导致交联密度下降的问题,确保热熔压敏胶兼具优异的交联结构与抗老化性能。
(3)引入有机阻隔剂BETT-68;
在表层、白色支撑层和耐嗮支撑层中加入BETT-68,通过其调控聚烯烃结晶行为的特性在聚烯烃基材中形成致密晶区结构,使水蒸汽透过率降低20~25%,有效阻止水分子渗透至压敏胶层,防止水分子增塑作用导致的链断裂。
(4)提高抗刮擦性能;
在改色膜的表层加入高透明高光泽的耐刮擦剂FF-99或超高分子量聚乙烯耐刮擦剂X188,明显提高了聚烯烃抗刮擦性能,经测试耐刮擦剂FF-99或X188加入量3%可以达到抗刮擦10N水平。
(5)添加无机微珠便于二次贴膜及排气;
在热熔压敏胶中加入微细无机玻璃微珠,在需要二次贴膜时可轻松揭开改色膜而不产生变形,剥离力几乎无变化,解决了手工贴膜时贴不准需重新操作的实际问题,同时在贴膜时可以有效排气。
(6)优化的四层共挤结构设计;
改色膜采用四层共挤结构,其中耐嗮支撑层含有耐晒碳黑母料以阻隔紫外线,白色支撑层含有钛白粉母料以阻隔UV照射并衬托表层色泽,二者协同配合形成双重阻隔屏障。支撑层采用mLLDPE、LLDPE、LDPE的混合体系,拉伸强度大于20MPa、断裂伸长率大于500%,兼顾了力学性能与吹膜成型稳定性。表层中加入彩色母料体现所需各种色彩,另外在其中加入便于解卷的乙烯-有机硅共聚物。
(7)环保干法生产;
采用四层共挤吹膜成型,不使用有机溶剂,从源头削减VOCs溶剂排放,符合绿色环保要求。
(8)可选PET膜复合工艺改善表面质量;
可通过热熔复合工艺在表层外侧复合PET膜,进一步改善改色膜的表面平整度和增加光泽度。
附图说明
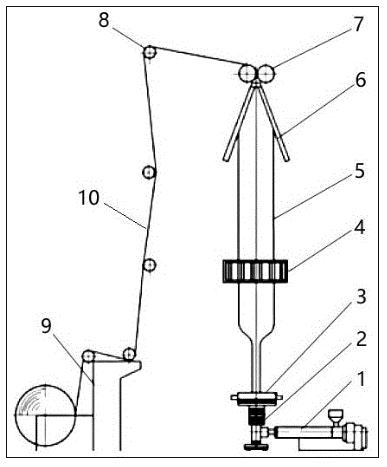
图1为本发明长期使用耐高温高湿环境自粘性汽车改色膜的制造方法中使用的四层共挤吹膜成型机结构示意图。
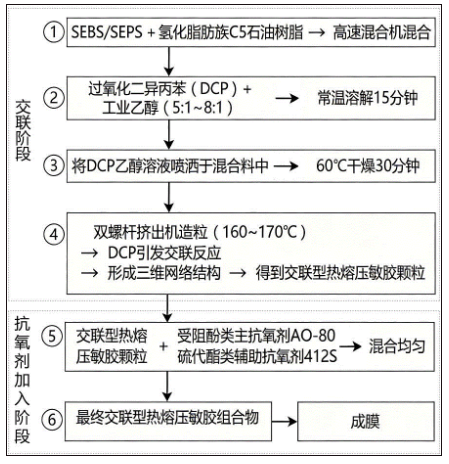
图2为本发明长期使用耐高温高湿环境自粘性汽车改色膜的制造方法中热熔压敏胶化学交联工艺(二阶段交联工艺)工艺流程图。
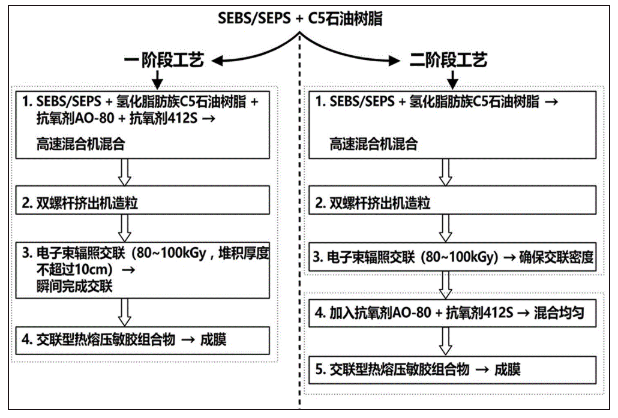
图3为本发明长期使用耐高温高湿环境自粘性汽车改色膜的制造方法中热熔压敏胶电子束辐照交联工艺流程图。
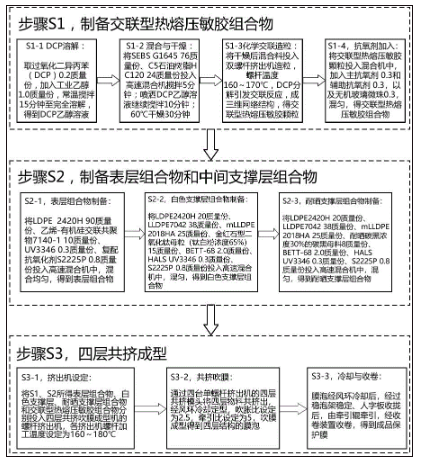
图4为本发明实施例1的制造方法步骤流程示意图。
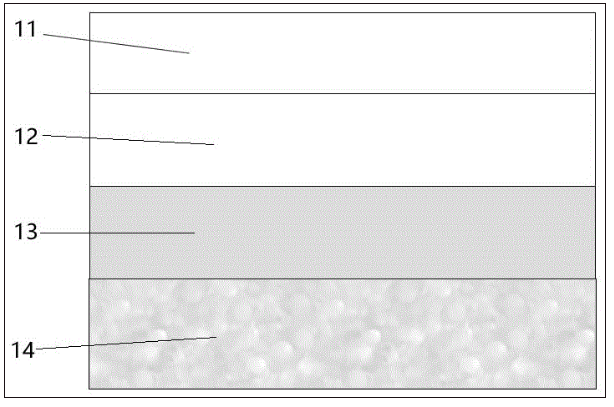
图5为本发明实施例1的改色膜的四层结构截面示意图。
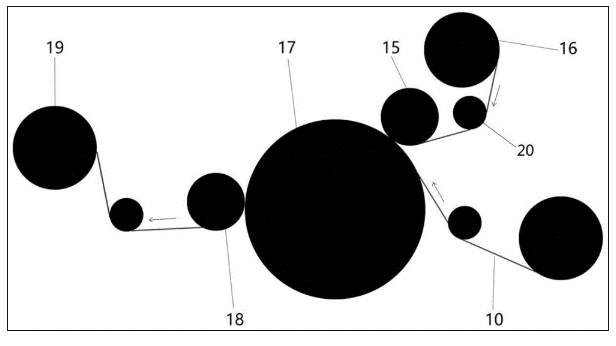
图6为本发明实施例1的改色膜的可选复合PET膜工艺流程示意图。
图1、图5、图6中:
1、四层共挤吹膜成型主机;2、四台单螺杆挤出机;3、风环;4、稳泡架;5、膜泡;6、人字板;7、牵引辊;8、导向辊;9、收卷装置;10、改色膜;11、表层;12、白色支撑层;13、耐嗮支撑层;14、热熔压敏胶层;15、硅橡胶压辊;16、PET膜放卷辊;17、加热镜面辊;18、硅橡胶剥离辊;19、收卷辊;20、导辊。
具体实施方式
为使本申请的上述目的、特征和优点能够更为明显易懂,下面结合附图,对本申请的具体实施方式做详细说明。可以理解的是,此处所描述的具体实施例仅用于解释本申请,而非对本申请的限定。另外还需要说明的是,为了便于描述,附图中仅示出了与本申请相关的部分而非全部结构。基于本申请中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其它实施例,都属于本申请保护的范围。
在本文中提及“实施例”意味着,结合实施例描述的特定特征、结构或特性可以包含在本申请的至少一个实施例中。在说明书中的各个位置出现该短语并不一定均是指相同的实施例,也不是与其它实施例互斥的独立的或备选的实施例。本领域技术人员显式地和隐式地理解的是,本文所描述的实施例可以与其它实施例相结合。
本发明提供长期使用耐高温高湿环境自粘性汽车改色膜的制造方法,所述改色膜包括四层共挤结构,由内至外依次为热熔压敏胶层、中间支撑层和表层。该制造方法包含三个核心工艺步骤:
步骤1、交联型热熔压敏胶的制备工艺:采用过氧化二异丙苯(DCP)化学交联或电子束辐照交联,使氢化苯乙烯嵌段弹性体(SEBS)与氢化脂肪族C5石油树脂形成三维网络结构,并采用二阶段加料工艺规避抗氧剂对交联反应的干扰;
步骤2、表层与中间支撑层组合物的配制工艺:在聚烯烃基材中添加受阻胺光稳定剂、复配抗氧剂及有机阻隔剂BETT-68,以协同提升耐老化性能与阻水蒸汽性能;
步骤3、四层共挤吹膜成型工艺:将上述四层物料通过四台单螺杆挤出机分别供料,经四层共挤模头汇合后一次吹膜成型,再经冷却、牵引、收卷得到成品改色膜。
还可以选择包括PET膜复合工艺:所述经四层共挤模头汇合后一次吹膜成型后,在配有加热镜面辊的热熔复合机上将四层改色膜表面一侧与PET膜复合。
自粘性改色膜虽然可以使用流延成型和吹塑薄膜成型,但流延成型最大的问题是纵向与横向的拉伸强度不一样,纵向拉伸强度明显大于横向拉伸强度,在纵向方向因单向拉伸的原因易于纵向撕裂。因此本发明步骤3优选采用吹塑薄膜成型,最大程度缓解改色膜破膜现象的发生。其挤出机螺杆加工温度160~180℃,吹胀比2~3为好,牵引比4~6为好。
步骤1中,采用过氧化二异丙苯(DCP)化学交联时,为使过氧化二异丙苯(DCP)在氢化苯乙烯-丁二烯嵌段共聚物(SEBS)和氢化脂肪族C5石油树脂的混合料中混合均匀,使用工业乙醇以5:1的质量比溶解DCP,溶解速度很快,常温10分钟即可。然后将含有DCP浓度为0.2或0.3%的乙醇混合溶液与SEBS和C5石油树脂的混合物再次混合均匀;在高温挤出造粒过程中使过氧化二异丙苯DCP分解产生自由基,引发苯乙烯嵌段弹性体分子链之间的交联反应,形成碳-碳交联键构成的三维网络结构。所述过氧化二异丙苯DCP的加入量为0.2%或0.3%。
为防止过氧化物与抗氧剂同时加入时各自产生的自由基相互反应导致交联密度下降,采用二阶段交联工艺:将过氧化物与抗氧剂的加入分二阶段进行:第一阶段加入过氧化二异丙苯后即挤出造粒完成交联,第二阶段在成膜前加入抗氧剂。
如图2所示,本发明的二阶段交联工艺包括第一阶段的交联阶段和第二阶段的抗氧化剂加入阶段;所述交联阶段包括:在配方料中先加入过氧化二异丙苯(DCP)(以乙醇溶解后与氢化苯乙烯-丁二烯嵌段共聚物(SEBS)、氢化脂肪族C5石油树脂混合),在双螺杆挤出机中造粒。挤出机螺杆温度达到160~170℃时,DCP的过氧键快速均裂生成自由基,引发SEBS分子间的交联反应。造粒后DCP充分交联,体系内的自由基已完全消耗,交联网络稳定成型。
所述抗氧化剂加入阶段包括:在已造好的热熔型压敏胶粘剂颗粒中加入粉末状抗氧化剂(受阻酚类主抗氧化剂AO-80和硫代酯类辅助抗氧化剂412S)并混合均匀,最后在流延成型设备或吹塑薄膜成型设备中成膜。此时SEBS网络已经形成,C5石油树脂和抗氧化剂无法干扰化学交联,仅起到均匀渗透、分散在已交联的SEBS网络中起到增粘、增塑和防止氧化的作用。
二阶段交联工艺是为了规避C5石油树脂和抗氧化剂对化学交联反应的干扰,确保最终材料兼具优异的交联与粘接性能。
除上述DCP化学交联方式外,本发明还可采用电子束辐照进行物理交联作为替代方案。如图3所示,采用电子束辐照交联的一阶段工艺时,将抗氧化剂与SEBS、C5石油树脂一起混合均匀后再进行电子束辐照交联(电子束辐照能量40kGy,被照物料堆积厚度不超过10cm),使聚合物分子链上直接产生自由基并发生交联反应,形成三维网络结构。
与化学交联相比,电子束辐照交联具有以下特点:反应瞬间完成,自由基在极短时间内完成交联反应,避免了与抗氧剂的竞争;工艺简单,可将抗氧剂与SEBS、C5一起混合均匀后再进行辐照交联,无需分步操作(即一阶段进行);电子束具有较好的穿透性,可在物料内部均匀产生自由基,形成均匀的交联网络。
采用电子束辐照交联的二阶段工艺时:先将SEBS、C5石油树脂一起混合均匀后进行电子束辐照交联确保交联密度;再加入抗氧剂,然后高温挤出成型热熔压敏胶颗粒。
为解决汽车漆面手工贴膜时贴不准需要二次贴膜的问题,可在热熔压敏胶中加入微细无机玻璃微珠(直径16μm加入量0.3%)。无机玻璃微珠在正常粘贴状态下嵌入压敏胶层中,不影响压敏胶与漆面的有效接触面积;在需要揭开改色膜时,微珠起到支点作用,减小了压敏胶与漆面之间的实际接触面积,降低了剥离力,使改色膜容易揭开而不变形。又能有效排气,提高了贴膜后的平整度。
为提高改色膜表面硬度提高耐刮擦性能,在改色膜表面加入了抗刮擦的FF-99,明显改善了聚烯烃不耐刮擦的缺陷。
本发明制造方法所使用的主要原材料如下(均为市售工业品):
弹性体:氢化苯乙烯-丁二烯嵌段共聚物(SEBS),选用美国科腾G1645(熔融指数(230℃/5kg)为13g/10min);浙江众立S6553(熔融指数(230℃/5kg)为12g/10min)。
增粘树脂:氢化脂肪族C5石油树脂,选用南京昕特玛W115C,软化点115℃;韩国韩华HC120,软化点120℃。
茂金属线性低密度聚乙烯(mLLDPE): Exxon mLLDPE 2018,熔融指数(190℃/2.16kg)为2.0g/10min。
线性低密度聚乙烯(LLDPE): 南京扬子LLDPE7042,熔融指数(190℃/2.16kg)为2.0g/10min。
低密度聚乙烯(LDPE): 中海油LDPE2420H,熔融指数(190℃/2.16kg)为2.0g/10min。
浙江佳华乙烯-有机硅共聚物037,熔融指数(190℃/2.16kg)为4。
具有哑光效果的乙烯-有机硅挤出交联共聚物,成都思立可科技Mi7140-1,熔融指数(190℃/2.16kg)为8.0g/10min。
光稳定剂:上海德拜新材料科技受阻胺光稳定剂(HALS)UV3346、UV622、UV770。
抗氧化剂:上海德拜新材料科技复配抗氧化剂S2225P、硫代酯类辅助抗氧化剂412S、受阻酚类主抗氧化剂AO-80。
金红石型二氧化钛母粒: 上海卢啸新材料JO9894C,熔融指数6.0g/10min。
交联剂:过氧化二异丙苯(DCP),工业用,上海博精化学。
有机阻隔剂:BETT-68,上海百绮贸易。
耐刮擦剂:FF-99,上海百绮贸易。
耐刮擦剂:超高分子量聚乙烯X188、X201,东莞湘亿。
空心玻璃微珠:郑州圣莱特新材料。
彩色母料:宁波色母粒,广东美联。
溶剂:工业乙醇,市售。
耐晒碳黑母料:市售,碳黑浓度30%。
本发明采用以下测试方法对改色膜的各项性能进行评价:
(1)交联度测试方法: 按照GB/18474标准进行。称取过氧化二异丙苯(DCP)加入量为0.2%的氢化苯乙烯-丁二烯嵌段共聚物(SEBS)和氢化脂肪族C5石油树脂经造粒后的热熔型压敏胶粘剂颗粒若干,加入到三口瓶中。在恒温水浴中,在三口瓶中插入回流管,用沸腾的二甲苯萃取未交联部分,取出烘干,称重凝胶部分即可。当使用电子束辐照交联时,可选择某次配方吸收的能量(kGy),然后反推与化学交联做对比即可知是否合适。
(2)剥离力测试方法:按照GB2792-2014标准进行。
(3)拉伸强度测试方法:按照GB/T 30776-2014标准进行。
(4)断裂伸长率测试方法:按照GB/T 30776-2014标准进行。
(5)表面耐刮擦测试方法:福特FLTM BN 108-13或参照GB/T44507人造革合成革表面耐刮擦的测定及评价进行。
(6)热老化试验方法:
大众汽车公司技术标准QP-R015:2013-05:80℃、16h;
通用汽车公司技术标准GMW 16865-2017:85℃、336h。
(7)高温高湿环境试验方法:
大众汽车公司技术标准QP-R015:2013-05;
通用汽车公司技术标准GMW 16865-2017、GMW 14124-2022循环I。
(8)氙弧灯老化试验方法:
大众汽车公司技术标准QP-R015:2013-05;
通用汽车公司技术标准GMW 16865-2017、SAE J2527 SEP2017。
本发明方法所制造的改色膜的产品规格与实施设备如下:
自粘性汽车漆面改色膜产品最大宽度:1520mm,常用厚度0.16mm,可按用户要求分切成各种宽度。
出厂纸管内径76mm,纸管壁厚不小于8mm。
常用剥离力:1000g/25mm。
外观色泽为彩色,膜外观平整。
出厂装箱16m/卷。
选用折径为1600mm可上旋转的四层共挤吹塑薄膜成型机,所述四层共挤吹膜成型机包括四层共挤吹膜成型主机,配置有四台单螺杆挤出机,分别用于供给表层、白色支撑层和耐嗮支撑层以及热熔压敏胶层的物料;物料经四层共挤模头汇合后挤出形成膜泡,膜泡在上升过程中经风环冷却定型,并由稳泡架保持稳定;随后膜泡经人字板收拢压平,由牵引辊牵引,再经导向辊导向,最终由收卷装置收卷得到成品改色膜。
实施例1:
实施例1提供长期使用耐高温高湿环境自粘性汽车改色膜的制造方法,如图4所示,包括如下步骤:
步骤S1,制备交联型热熔压敏胶组合物:
S1-1,DCP溶解:取过氧化二异丙苯(DCP)0.2质量份,加入工业乙醇1.0质量份(乙醇与DCP质量比为5:1),常温搅拌10分钟至完全溶解,得到DCP乙醇溶液。
S1-2,混合与干燥:将氢化苯乙烯-丁二烯嵌段共聚物(SEBS)G1645 72质量份、氢化脂肪族C5石油树脂HC120 28质量份投入高速混合机中,搅拌混合5分钟;然后将S1-1所得DCP乙醇溶液均匀喷洒于混合料中,继续搅拌混合10分钟;将混合料转移至带有干燥功能的混合机中,在60℃下干燥30分钟至乙醇完全挥发。
S1-3,化学交联造粒:将干燥后的混合料投入双螺杆挤出机中造粒,挤出机螺杆温度设定为160~170℃,DCP在高温下过氧键均裂生成自由基,引发SEBS分子间的交联反应,形成三维网络结构,得到交联型热熔压敏胶颗粒。
S1-4,抗氧剂加入(二阶段):将S1-3所得交联型热熔压敏胶颗粒投入混合机中,加入受阻酚类主抗氧剂AO-80 0.3质量份和硫代酯类辅助抗氧剂412S 0.3质量份,以及无机玻璃微珠(直径16μm)0.3质量份,混合均匀,得到最终的交联型热熔压敏胶组合物。
步骤S2,制备表层组合物、耐嗮支撑层组合物和白色支撑层组合物:
S2-1,表层组合物制备:将低密度聚乙烯(LDPE)2420H 80质量份、线性低密度聚乙烯(LLDPE)7042 10质量份、乙烯-有机硅共聚物037 10质量份、耐刮擦剂FF-99 3质量份、受阻胺光稳定剂(HALS)UV3346 0.3质量份、复配抗氧化剂S2225P 0.8质量份投入高速混合机中,混合均匀以及适量的彩色母料得到表层组合物。
S2-2,白色支撑层组合物制备:将低密度聚乙烯(LDPE)2420H 20质量份、线性低密度聚乙烯(LLDPE)7042 38质量份、茂金属线性低密度聚乙烯(mLLDPE)2018HA 25质量份、金红石型二氧化钛母粒(钛白粉浓度65%)15质量份、有机阻隔剂BETT-68 2.0质量份、受阻胺光稳定剂(HALS)UV3346 0.3质量份、复配抗氧化剂S2225P 0.8质量份投入高速混合机中,混合均匀,得到白色支撑层组合物。
S2-3,耐嗮支撑层组合物制备:将低密度聚乙烯(LDPE)2420H 20质量份、线性低密度聚乙烯(LLDPE)7042 38质量份、茂金属线性低密度聚乙烯(mLLDPE)2018HA 25质量份、耐晒碳黑浓度30%的碳黑母料8质量份、有机阻隔剂BETT-68 2.0质量份、受阻胺光稳定剂(HALS)UV3346 0.3质量份、复配抗氧化剂S2225P 0.8质量份投入高速混合机中,混合均匀,得到耐嗮支撑层组合物。
步骤S3,四层共挤成型:
S3-1,挤出机设定:如图1所示,将步骤S2所得表层组合物、白色支撑层和耐嗮支撑层组合物及步骤S1所得交联型热熔压敏胶组合物分别投入四层共挤吹膜成型主机1的四台单螺杆挤出机2中,各挤出机螺杆加工温度设定为160~180℃。
S3-2,共挤吹膜:通过四台单螺杆挤出机2的四层共挤模头将四层物料共挤出,经风环3冷却定型,吹胀比设定为2.5,牵引比设定为5,吹膜成型得到层结构的膜泡5。
S3-3,冷却与收卷:膜泡5经风环3冷却后,依次经过稳泡架4稳定、人字板6收拢后,由牵引辊7牵引,再经导向辊8导向,最终由收卷装置9收卷,得到成品改色膜10。
步骤S4,PET膜复合工艺(可选):如图6所示,将步骤S3所得改色膜10输送至热熔复合机,PET膜从PET膜放卷辊16放出,经导辊20导向后,在加热镜面辊17(表面温度80~120℃)与硅橡胶压辊15的加压作用下,将PET膜与改色膜10的表层11一侧热压复合,复合压力为0.2~0.5MPa,复合后经硅橡胶剥离辊18剥离多余张力,最终由收卷辊19收卷得到复合PET膜的改色膜成品。
实施例1同时提供一种实施例1所述方法制造的长期使用耐高温高湿环境自粘性汽车改色膜,如图5所示,包括自外向内的四层结构:改色膜10由表层11、白色支撑层12、耐嗮支撑层13和热熔压敏胶层14组成,其中表层11层厚0.01mm、白色支撑层12与耐嗮支撑层13合计层厚0.138mm、热熔压敏胶层14层厚0.012mm,总厚度0.16mm;
所述表层11的配方(质量%)包括:低密度聚乙烯(LDPE)2420H 80%,线性低密度聚乙烯(LLDPE)7042 10%,乙烯-有机硅共聚物037 10%,耐刮擦剂FF-99 3%,受阻胺光稳定剂(HALS)UV3346 0.3%,复配抗氧化剂S2225P 0.8%。
所述白色支撑层12的配方(质量份)包括:低密度聚乙烯(LDPE)2420H 20%,线性低密度聚乙烯(LLDPE)7042 38%,茂金属线性低密度聚乙烯(mLLDPE)2018HA 25%,金红石型二氧化钛母粒(钛白粉浓度65%)15%,有机阻隔剂BETT-68 2.0%,受阻胺光稳定剂(HALS)UV3346 0.3%,复配抗氧化剂S2225P 0.8%。
所述耐嗮支撑层13的配方(质量%)包括: 低密度聚乙烯(LDPE)2420H 20%,线性低密度聚乙烯(LLDPE)7042 38%,茂金属线性低密度聚乙烯(mLLDPE)2018HA 25%,耐晒碳黑浓度30%的碳黑母料8%,有机阻隔剂BETT-68 2.0%,受阻胺光稳定剂(HALS)UV3346 0.3%,复配抗氧化剂S2225P 0.8%。
所述热熔型压敏胶粘剂层14的配方(质量%)包括: 氢化苯乙烯-丁二烯嵌段共聚物(SEBS)G1645 72%,氢化脂肪族C5石油树脂HC120 28%,过氧化二异丙苯(DCP)0.2%,硫代酯类辅助抗氧化剂412S 0.3%,受阻酚类主抗氧化剂AO-80 0.3%,无机玻璃微珠(直径16μm)0.3%。
性能测试结果显示: 解卷力<15g/25mm,剥离力1000g/25mm,拉伸强度>20MPa,断裂伸长率>500%,无析出,抗刮擦性能达10N,通用汽车公司技术标准GMW 16865-2017热老化试验无胶粘剂残留,GMW 14124-2022循环I高温高湿环境试验无胶粘剂残留,SAE J2527 SEP2017氙弧灯老化试验无胶粘剂残留。
实施例2:
实施例2与实施例1的制造方法步骤基本相同,区别在于各层的配方组成及厚度有所调整:
表层配方(质量%):低密度聚乙烯(LDPE)2420H 80%,线性低密度聚乙烯(LLDPE)7042 20%,乙烯-有机硅共聚物037 15%,耐刮擦剂FF-99 3%,受阻胺光稳定剂(HALS)UV3346 0.3%,复配抗氧化剂S2225P 0.8%,以及适量的彩色母料。
白色支撑层12配方(质量份):低密度聚乙烯(LDPE)2420H 18%,线性低密度聚乙烯(LLDPE)7042 37%,茂金属线性低密度聚乙烯(mLLDPE)2018HA 28%,金红石型二氧化钛母粒(钛白粉浓度65%)15%,有机阻隔剂BETT-68 5.0%,受阻胺光稳定剂(HALS)UV3346 0.3%,复配抗氧化剂S2225P 0.8%。
耐嗮支撑层13配方(质量%):低密度聚乙烯(LDPE)2420H 18%,线性低密度聚乙烯(LLDPE)7042 37%,茂金属线性低密度聚乙烯(mLLDPE)2018HA 28%,耐晒碳黑浓度30%的碳黑母料8%,有机阻隔剂BETT-68 5.0%,受阻胺光稳定剂(HALS)UV3346 0.3%,复配抗氧化剂S2225P 0.8%。
热熔型压敏胶粘剂层配方(质量%):氢化苯乙烯-丁二烯嵌段共聚物(SEBS)G1645 72%,氢化脂肪族C5石油树脂HC120 28%,过氧化二异丙苯(DCP)0.2%,硫代酯类辅助抗氧化剂412S 0.3%,受阻酚类主抗氧化剂AO-80 0.3%。
层厚:表层0.01mm,白色支撑层12与耐嗮支撑层13合计0.135mm,热熔型压敏胶粘剂层0.015mm,总厚度0.16mm。
性能测试结果: 解卷力<15g/25mm,剥离力1200g/25mm,拉伸强度>20MPa,断裂伸长率>500%,无析出,抗刮擦性能达10N,贴膜时排气效果好,通用汽车公司技术标准GMW 16865-2017热老化试验无胶粘剂残留,GMW 14124-2022循环I高温高湿环境试验无胶粘剂残留,SAE J2527 SEP2017氙弧灯老化试验无胶粘剂残留。
实施例3:
实施例3与实施例1的制造方法步骤基本相同,区别在于各层的配方组成及厚度有所调整:
表层配方(质量%):低密度聚乙烯(LDPE)2420H 70%,线性低密度聚乙烯(LLDPE)7042 30%,高透明乙烯-有机硅共聚物037 20%,耐刮擦剂FF-99 3%,受阻胺光稳定剂(HALS)UV3346 0.3%,复配抗氧化剂S2225P 0.8%。
白色支撑层12配方(质量%):低密度聚乙烯(LDPE)2420H 17%,线性低密度聚乙烯(LLDPE)7042 36%,茂金属线性低密度聚乙烯(mLLDPE)2018HA 30%,金红石型二氧化钛母粒(钛白粉浓度65%)15%,有机阻隔剂BETT-68 7.0%,受阻胺光稳定剂(HALS)UV3346 0.3%,复配抗氧化剂S2225P 0.8%。
耐嗮支撑层13配方(质量%):低密度聚乙烯(LDPE)2420H 17%,线性低密度聚乙烯(LLDPE)7042 36%,茂金属线性低密度聚乙烯(mLLDPE)2018HA 30%,耐晒碳黑浓度30%的碳黑母料8%,有机阻隔剂BETT-68 7.0%,受阻胺光稳定剂(HALS)UV3346 0.3%,复配抗氧化剂S2225P 0.8%。
热熔型压敏胶粘剂层配方(质量%): 氢化苯乙烯-丁二烯嵌段共聚物(SEBS)G1645 72%,氢化脂肪族C5石油树脂HC120 28%,过氧化二异丙苯(DCP)0.3%,硫代酯类辅助抗氧化剂412S 0.3%,受阻酚类主抗氧化剂AO-80 0.3%。
层厚:表层0.01mm,白色支撑层12与耐嗮支撑层13合计(以下简称:中间支撑层)0.136mm,热熔型压敏胶粘剂层0.014mm,总厚度0.16mm。
性能测试结果: 解卷力<15g/25mm,剥离力950g/25mm,拉伸强度>20MPa,断裂伸长率>500%,无析出,抗刮擦性能达10N,通用汽车公司技术标准GMW 16865-2017热老化试验无胶粘剂残留,GMW 14124-2022循环I高温高湿环境试验无胶粘剂残留,SAE J2527 SEP2017氙弧灯老化试验无胶粘剂残留。
实施例4:
实施例4与实施例1的制造方法步骤基本相同,区别在于各层的配方组成及厚度有所调整:
表层配方(质量%):低密度聚乙烯(LDPE)2420H 60%,线性低密度聚乙烯(LLDPE)7042 40%,乙烯-有机硅共聚物037 10%,耐刮擦剂FF-99 3%,受阻胺光稳定剂(HALS)UV3346 0.3%,复配抗氧化剂S2225P 0.8%以及适量的彩色母料。
白色支撑层12配方(质量%):低密度聚乙烯(LDPE)2420H 16%,线性低密度聚乙烯(LLDPE)7042 35%,茂金属线性低密度聚乙烯(mLLDPE)2018HA 32%,金红石型二氧化钛母粒(钛白粉浓度65%)15%,有机阻隔剂BETT-68 10.0%,受阻胺光稳定剂(HALS)UV3346 0.3%,复配抗氧化剂S2225P 0.8%。
耐嗮支撑层13配方(质量%):低密度聚乙烯(LDPE)2420H 16%,线性低密度聚乙烯(LLDPE)7042 35%,茂金属线性低密度聚乙烯(mLLDPE)2018HA 32%,耐晒碳黑浓度30%的碳黑母料8%,有机阻隔剂BETT-68 10.0%,受阻胺光稳定剂(HALS)UV3346 0.3%,复配抗氧化剂S2225P 0.8%。
热熔型压敏胶粘剂层配方(质量%): 氢化苯乙烯-丁二烯嵌段共聚物(SEBS)G1645 72%,氢化脂肪族C5石油树脂HC120 28%,过氧化二异丙苯(DCP)0.4%,硫代酯类辅助抗氧化剂412S 0.3%,受阻酚类主抗氧化剂AO-80 0.3%。
层厚:表层0.01mm,中间支撑层0.137mm,热熔型压敏胶粘剂层0.013mm,总厚度0.16mm。
性能测试结果:解卷力<15g/25mm,剥离力800g/25mm,拉伸强度>20MPa,断裂伸长率>500%,无析出,抗刮擦性能达10N,贴膜时排气效果好,通用汽车公司技术标准GMW 16865-2017热老化试验无胶粘剂残留,GMW 14124-2022循环I高温高湿环境试验无胶粘剂残留,SAE J2527 SEP2017氙弧灯老化试验无胶粘剂残留。
实施例5:
实施例5与实施例1的制造方法步骤基本相同,区别在于各层的配方组成及厚度有所调整:
表层配方(质量份):低密度聚乙烯(LDPE)2420H 100,乙烯-有机硅共聚物037 15,耐刮擦剂FF-99 3,受阻胺光稳定剂(HALS)UV3346 0.4,复配抗氧化剂S2225P 0.4,以及适量的彩色母料。
白色支撑层12配方(质量份):低密度聚乙烯(LDPE)2420H 17,线性低密度聚乙烯(LLDPE)7042 38,茂金属线性低密度聚乙烯(mLLDPE)2018HA 28,金红石型二氧化钛母粒(钛白粉浓度65%)15,有机阻隔剂BETT-68 12.0,受阻胺光稳定剂(HALS)UV3346 0.6,复配抗氧化剂S2225P 0.8。
耐嗮支撑层13配方(质量份):低密度聚乙烯(LDPE)2420H 17,线性低密度聚乙烯(LLDPE)7042 28,茂金属线性低密度聚乙烯(mLLDPE)2018HA 38,耐晒碳黑浓度30%的碳黑母料8,有机阻隔剂BETT-68 12.0,受阻胺光稳定剂(HALS)UV3346 0.3,复配抗氧化剂S2225P 0.8。
热熔型压敏胶粘剂层14配方(质量份):氢化苯乙烯-丁二烯嵌段共聚物(SEBS)G1645 72,氢化脂肪族C5石油树脂HC120 28,过氧化二异丙苯(DCP)0.2,硫代酯类辅助抗氧化剂412S 0.4,受阻酚类主抗氧化剂AO-80 0.3,无机玻璃微珠(直径16μm)0.3。
层厚:表层0.01mm,中间支撑层0.137mm,热熔型压敏胶粘剂层0.0135mm,总厚度0.16mm。
性能测试结果:解卷力<15g/25mm,剥离力700g/25mm,拉伸强度>20MPa,断裂伸长率>500%,无析出,抗刮擦性能达10N,贴膜时排气效果好,通用汽车公司技术标准GMW 16865-2017热老化试验无胶粘剂残留,GMW 14124-2022循环I高温高湿环境试验无胶粘剂残留,SAE J2527 SEP2017氙弧灯老化试验无胶粘剂残留。
实施例6:
实施例6与实施例1的制造方法步骤基本相同,区别在于各层的配方组成及厚度有所调整,且热熔压敏胶采用电子束辐照交联替代DCP化学交联:
表层配方(质量份):低密度聚乙烯(LDPE)2420H 100,乙烯-有机硅共聚物Mi7140-1 20,耐刮擦剂FF-99 3,受阻胺光稳定剂(HALS)UV3346 0.4,复配抗氧化剂S2225P 0.4,以及适量的彩色母料。
白色支撑层12配方(质量份):低密度聚乙烯(LDPE)2420H 19,线性低密度聚乙烯(LLDPE)7042 38,茂金属线性低密度聚乙烯(mLLDPE)2018HA 26,金红石型二氧化钛母粒(钛白粉浓度65%)15,有机阻隔剂BETT-68 12.0,受阻胺光稳定剂(HALS)UV3346 0.3,复配抗氧化剂S2225P 0.8。
耐嗮支撑层13配方(质量份):低密度聚乙烯(LDPE)2420H 17,线性低密度聚乙烯(LLDPE)7042 26,茂金属线性低密度聚乙烯(mLLDPE)2018HA 40,耐晒碳黑浓度30%的碳黑母料8,有机阻隔剂BETT-68 12.0,受阻胺光稳定剂(HALS)UV3346 0.3,复配抗氧化剂S2225P 0.8。
热熔型压敏胶粘剂层14配方(质量份):氢化苯乙烯-丁二烯嵌段共聚物(SEBS)G1645 72,氢化脂肪族C5石油树脂HC120 28,采用电子束辐照交联,能量40kGy,不加入DCP,硫代酯类辅助抗氧化剂412S 0.4,受阻酚类主抗氧化剂AO-80 0.4,无机玻璃微珠(直径16μm)0.3。
层厚:表层0.01mm,中间支撑层0.137mm,热熔型压敏胶粘剂层0.015mm,总厚度0.16mm。
性能测试结果: 解卷力<15g/25mm,剥离力1100g/25mm,拉伸强度>20MPa,断裂伸长率>500%,无析出,抗刮擦性能达10N,贴膜时排气效果好,通用汽车公司技术标准GMW 16865-2017热老化试验无胶粘剂残留,GMW 14124-2022循环I高温高湿环境试验无胶粘剂残留,SAE J2527 SEP2017氙弧灯老化试验无胶粘剂残留。
上述实施例1~6中热熔压敏胶均加入16μ玻璃微珠0.3%,贴膜时有很好的排气效果;加入耐刮擦剂FF-99时改色膜表面在刮擦时不易损伤。
对比例1(未加入过氧化二异丙苯交联):对比例1与实施例1的配方基本相同,区别在于热熔型压敏胶粘剂中不加入过氧化二异丙苯(DCP)(交联剂加入量为0)。
对比例1方法所制造的改色膜的测试结果显示,剥离强度300g/25mm,有析出,通用汽车公司技术标准GMW 16865-2017热老化试验有胶粘剂残留,GMW 14124-2022循环I高温高湿环境试验有胶粘剂残留。
对比例2(未加入过氧化二异丙苯交联,且未加入玻璃微珠):对比例2与实施例2的配方基本相同,区别在于热熔型压敏胶粘剂中不加入过氧化二异丙苯(DCP)(交联剂加入量为0),且未加入玻璃微珠。
对比例2方法所制造的改色膜的测试结果显示,剥离强度500g/25mm,有析出,贴膜时排气效果差,通用汽车公司技术标准GMW 16865-2017热老化试验有胶粘剂残留,GMW 14124-2022循环I高温高湿环境试验有胶粘剂残留。
对比例3(未加入过氧化二异丙苯交联,且未加入玻璃微珠):对比例3与实施例3的配方基本相同,区别在于热熔型压敏胶粘剂中不加入过氧化二异丙苯(DCP)(交联剂加入量为0),且未加入玻璃微珠。
对比例3方法所制造的改色膜的测试结果显示,剥离强度600g/25mm,有析出,贴膜时排气效果差,通用汽车公司技术标准GMW 16865-2017热老化试验有胶粘剂残留,GMW 14124-2022循环I高温高湿环境试验有胶粘剂残留。
对比例1-3均未加入过氧化二异丙苯(DCP)交联时,改色膜在高温高湿环境下均产生胶粘剂残留,说明交联技术是解决胶粘剂残留问题的关键。
对比例4(过氧化二异丙苯加入量过高):对比例4的配方与实施例4基本相同,区别在于过氧化二异丙苯(DCP)加入量为0.6%。
对比例4方法所制造的改色膜的测试结果: 剥离强度急剧下降至60g/25mm,胶层变硬,断裂伸长率降至>400%。虽无胶粘剂残留,但粘接性能严重受损。
过氧化二异丙苯(DCP)加入量过高会导致交联过度,使胶层变硬、剥离强度大幅下降,DCP用量需控制在0.1~0.6%的合理范围内。
对比例5(电子束辐照能量过低):对比例5的配方与实施例5基本相同,区别在于热熔压敏胶采用电子束辐照交联,能量为20kGy,不加入DCP。
对比例5方法所制造的改色膜的测试结果显示,剥离力40g/25mm,有轻度残胶,胶层变硬,断裂伸长率<350%。
对比例6(电子束辐照能量过高):对比例6的配方与实施例6基本相同,区别在于热熔压敏胶采用电子束辐照交联,能量为60kGy,不加入DCP。
对比例6方法所制造的改色膜的测试结果显示,剥离强度30g/25mm,胶层变硬,断裂伸长率<300%。
对比例7:对比例7的配方与实施例1基本相同,区别在于耐嗮支撑层13和白色支撑层12中不加入有机阻隔剂BETT-68。通用汽车公司技术标准GMW 14124-2022循环I高温高湿环境试验有胶粘剂残留。
对比例8:对比例8的配方与实施例2基本相同,区别在于耐嗮支撑层13和白色支撑层12中不加入有机阻隔剂BETT-68。通用汽车公司技术标准GMW 14124-2022循环I高温高湿环境试验有胶粘剂残留。
对比例9:对比例9的配方与实施例3基本相同,区别在于耐嗮支撑层13和白色支撑层12中不加入有机阻隔剂BETT-68。通用汽车公司技术标准GMW 14124-2022循环I高温高湿环境试验有胶粘剂残留。
对比例7-9中未加入有机阻隔剂BETT-68,水蒸汽渗透至压敏胶粘剂层导致胶粘剂残留,说明阻隔剂是防止高温高湿环境下胶粘剂残留的重要技术手段。
表二:对比例1-6参数对照表
交联技术效果分析:
由表1、表2中实施例1-6与对比例1-3的对比可以看出:
(1)未交联(对比例1-3):热熔型压敏胶粘剂中未加入过氧化二异丙苯(DCP)进行交联时,改色膜在通用汽车公司技术标准的热老化试验和高温高湿环境试验中均出现胶粘剂残留,且膜面有析出现象。这是因为未交联的氢化苯乙烯-丁二烯嵌段共聚物(SEBS)分子链在高温高湿条件下容易发生热氧化降解,分子链断裂导致内聚力下降,从而在剥离时产生胶粘剂残留。
(2)适度交联(实施例1-6,DCP 0.2~0.4%):热熔型压敏胶粘剂经DCP适度交联后,SEBS分子链之间形成稳定的碳-碳(C-C)交联键,构建了三维网络结构,显著提高了内聚力。所有实施例均通过通用汽车公司技术标准的严苛测试,无胶粘剂残留产生。同时,剥离强度保持在700~1200g/25mm的适宜范围,兼顾了粘贴牢固性和可剥离性。
(3)过度交联(对比例4-6,DCP 0.6%):DCP加入量0.6%时,交联密度过高,导致胶层变硬、剥离力急剧下降(降至60g/25mm),断裂伸长率也明显降低(<350%),无法满足使用要求。
电子束辐照能量<20kGy(对比例5),能量不够,有轻度残胶,电子束辐照能量>60kGy(对比例6)胶变硬,剥离力明显下降至30g/25mm以下,无法满足使用要求。
阻隔剂、耐刮擦剂效果分析:
由表1、表2中实施例1-6与对比例7-9的对比可以看出:
(1)未加入有机阻隔剂BETT-68(对比例7-9): 在高温高湿环境试验中,水蒸汽透过表层和中间支撑层渗入热熔型压敏胶粘剂中,起到增塑作用,使分子链间距增大,加速热氧化降解反应,导致胶粘剂残留产生。
(2)加入有机阻隔剂BETT-68(实施例1-6): BETT-68在聚烯烃基材中形成不规则的网状穿插结构,增加了水蒸汽的路径长度,形成屏障。水蒸汽透过率降低约20~25%,有效阻止了水分子对压敏胶粘剂的侵害,确保了改色膜在高温高湿环境下的长期使用性能。
(3)未加入耐刮擦剂FF-99时改色膜表面在刮擦时易损伤。
二阶段交联工艺效果分析:
采用二阶段交联工艺(先加入过氧化二异丙苯造粒完成交联,成膜前再加入抗氧化剂)具有以下优势:
(1)避免自由基竞争: 过氧化二异丙苯(DCP)和抗氧化剂在自由基反应中相互竞争,同时加入会降低交联密度。二阶段工艺使DCP在造粒阶段充分完成交联反应,体系内自由基完全消耗后再加入抗氧化剂,确保了交联密度。
(2)交联度可控: DCP浓度为0.2%时,凝胶含量约30~50%(按GB/18474测试,交联度按ASTM D2765),交联网络稳定成型。
(3)工艺兼容性好: 二阶段工艺与现有热熔型压敏胶粘剂生产设备兼容,无需额外投资,易于工业化推广。
本发明的技术方案通过“交联技术+阻隔技术+工艺优化”三位一体的协同作用,系统性地解决了汽车漆面改色膜在可长期使用长达五年以上高温高湿环境下的胶粘剂残留问题。所有实施例均通过通用汽车公司技术标准GMW 16865-2017的85℃/336h热老化试验、GMW 14124-2022循环I高温高湿环境试验和SAE J2527 SEP2017氙弧灯老化试验,表明本发明的改色膜可在可长期使用长达五年以上温度湿度较高的低纬度热带或亚热带地区安全使用。
上述对实施例的描述是为便于该技术领域的普通技术人员能理解和使用本发明。熟悉本领域技术的人员显然可以容易地对这些实施例做出各种修改,并把在此说明的一般原理应用到其他实施例中而不必经过创造性的劳动。因此,本发明不限于上述实施例,本领域技术人员根据本发明的揭示,不脱离本发明范畴所做出的改进和修改都在本发明的保护范围之内。