名称:一种自粘性汽车漆面多功能改色膜制法及多功能改色膜
专利号:202611140929.3
专利权人:王建国
技术领域
本发明涉及汽车防护材料技术领域,尤其涉及一种自粘性汽车漆面多功能改色膜制法及多功能改色膜,还可应用于船舶、无人机及军工装备的表面防护与伪装。
背景技术
随着国内经济的持续发展, 汽车工业有了长足进步,促使了国内商务车有了较快发展,近年来除原有的燃油车外电动车也有很快的发展,据相关报道,2025年乘用车产量为3027万辆,其中占相当大比例的轿车产量近1200万辆。
现有汽车改色膜主要有PVC改色膜和TPU改色膜两类。其中,PVC改色膜虽成本较低,但耐老化性能差、易脆裂、残胶问题突出;TPU改色膜性能较优,但其生产多采用溶剂涂布工艺,存在有机溶剂排放污染环境的问题,且TPU材料本身耐候性和耐化学品性仍存在不足。
此外,现有改色膜产品功能较为单一,主要以改色和保护为主,难以满足市场对反光、幻彩、仿金、织布纹理、军用迷彩伪装、红外隐身、雷达隐身等多功能复合需求。特别是船舶、无人机以及军工装备等特殊领域对多功能改色膜提出了更高要求。
在制造设备方面,常规的多层共挤吹膜机或流延机通常采用单模头共挤结构,当需要更换颜色时,必须停机清洗或冲料,不仅浪费大量原材料,而且严重影响生产效率。而对于六层或七层以上的多功能改色膜,市面尚无专用于自粘性改色膜的多层共挤设备,常规设备难以直接满足多层多功能膜的生产要求。
因此, 亟需一种兼具高效换色生产能力和多功能集成能力的自粘性汽车漆面多功能改色膜制法及多功能改色膜,以解决当前本领域存在的技术难题。
发明内容
为解决现有技术中存在的问题,本发明第一目的在于提供一种自粘性汽车漆面多功能改色膜制法,第二目的在于提供一种自粘性汽车漆面多功能改色膜。
为实现上述第一目的,本发明提供一种自粘性汽车漆面多功能改色膜制法的技术方案,利用第一台多层共挤设备制备含高透明保护层和中层支撑层的上层基础膜;利用第二台多层共挤设备制备含热熔压敏胶层、黑色耐晒层和白色衬托层的下层基础膜;将所述上层基础膜层与下层基础膜层叠合,经加热加压复合,连续成型为自粘性汽车漆面多功能改色膜。
可选的,在所述上层基础膜层与下层基础膜层之间设置一层或多层功能性中间层,将三层结构依次叠合,经加热加压复合,连续成型为自粘性汽车漆面多功能改色膜。
优选的,所述上层基础膜层通过多层共挤吹膜或流延工艺制备,所述下层基础膜层通过多层共挤吹膜工艺制备;优选的,所述上层基础膜层和下层基础膜层分别由独立的共挤设备制备。
可选的,所述上层基础膜层为三层结构,自上而下依次包括高透明保护层、中层支撑层和粘接层;或所述上层基础膜层为四层结构,自上而下依次包括高透明保护层、透明云母粉层、彩色层和粘接层。
优选的,所述高透明保护层的材料为氢化苯乙烯嵌段共聚物SEBS或SEPS,并添加防老化剂、耐刮擦剂和水汽阻隔剂;所述中层支撑层的材料为SEBS或SEPS与聚乙烯或聚丙烯的混合物,所述粘接层为EBA粘接层,其材料选自乙烯丙烯酸丁酯、乙烯丙烯酸甲酯、乙烯甲基丙烯酸甲酯、乙烯丙烯酸乙酯或乙烯丙烯酸共聚物中的一种或多种;所述粘接层中添加彩色母料。
优选的,所述上层基础膜的高透明保护层、中层支撑层和粘接层中均添加受阻胺光稳定剂和复配抗氧化剂;优选的,所述高透明保护层、中层支撑层和粘接层的厚度分别为0.02~0.04mm、0.02~0.04mm和0.01~0.03mm。
优选的,所述下层基础膜层为多层结构,自上而下依次包括白色衬托层、黑色耐晒层和热熔压敏胶层。
优选的,所述白色衬托层的材料为乙烯丙烯酸丁酯与金红石型二氧化钛母粒的混合物;所述黑色耐晒层的材料为SEBS或SEPS与茂金属线性低密度聚乙烯的混合物,并添加耐晒碳黑母料;优选的,所述白色衬托层和黑色耐晒层的厚度分别为0.02~0.05mm和0.02~0.05mm。
优选的,所述热熔压敏胶层的材料为氢化SEBS或SEPS与氢化脂肪族C5石油树脂或氢化DCPD石油树脂的混合物,并添加过氧化物交联剂;优选的,所述热熔压敏胶层中含有过氧化二异丙苯DCP交联剂,交联后的热熔压敏胶在高温高湿条件下无胶粘剂残留;优选的,所述热熔压敏胶层的厚度为0.008~0.02mm。
优选的,在所述热熔压敏胶层表面压出网纹,或在所述热熔压敏胶层中加入玻璃微珠。
优选的,所述功能性中间层选自彩色母料层、透明云母粉层、反光玻璃微珠层、云母基金属珠光粉层、织布层、特种迷彩油墨印刷层、红外反射层或雷达吸收层中的一种或多种组合。
优选的,所述反光玻璃微珠层的两侧设有POE热熔胶膜,优选的,反光玻璃微珠粒径为20~40目;所述云母基金属珠光粉层的两侧设有POE热熔胶膜,优选的,云母基金属珠光粉层中的珠光粉粒径为1000目。
可选的,所述功能性中间层包括分别独立设置的迷彩伪装层和红外反射层,所述红外反射层的红外发射率低于0.35;或者功能性中间层包括分别独立设置的迷彩伪装层和雷达吸收层,优选的,所述雷达吸收层在6GHz以上的雷达波吸收率超过90%。
优选的,所述加热加压复合采用红外加热或镜面加热辊加热方式;优选的,在复合过程中,在改色膜的外侧还复合一层或两层PET离型膜。
为实现上述第二目的,本发明提供一种自粘性汽车漆面多功能改色膜的技术方案,包括:多层结构的上层基础膜层,自上而下依次包括高透明保护层、中层支撑层和粘接层;多层结构的下层基础膜层,自上而下依次包括白色衬托层、黑色耐晒层和热熔压敏胶层;所述上层基础膜层与下层基础膜层通过加热加压复合为一体,形成多层结构;优选的,所述高透明保护层、中层支撑层和粘接层中均添加有受阻胺光稳定剂和复配抗氧化剂。
可选的,所述上层基础膜的中层支撑层能够取消,使上层基础膜由高透明保护层和粘接层两层结构组成;所述上层基础膜还能够为四层结构,自上而下依次包括高透明保护层、透明云母粉层、彩色层和粘接层,且所述粘接层中含有彩色母料。
优选的,所述高透明保护层的材料为SEBS或SEPS,并添加防老化剂、耐刮擦剂和水汽阻隔剂,优选的,厚度为0.02~0.04mm;
所述中层支撑层的材料为SEBS或SEPS与聚乙烯的混合物,并添加防老化剂和水汽阻隔剂,优选的,厚度为0.02~0.04mm;
所述粘接层为EBA粘接层,材料选自乙烯丙烯酸丁酯、乙烯丙烯酸甲酯、乙烯甲基丙烯酸甲酯、乙烯丙烯酸乙酯或乙烯丙烯酸共聚物中的一种或多种,优选的,厚度为0.01~0.03mm。
优选的,所述白色衬托层的材料为乙烯丙烯酸丁酯与金红石型二氧化钛母粒的混合物,优选的,厚度为0.02~0.05mm;
所述黑色耐晒层的材料为SEBS或SEPS与茂金属线性低密度聚乙烯的混合物,并添加耐晒碳黑母料,优选的,厚度为0.02~0.05mm;
所述热熔压敏胶层的材料为氢化SEBS或SEPS与氢化脂肪族C5石油树脂或氢化DCPD石油树脂的混合物,并添加过氧化二异丙苯DCP交联剂,优选的,厚度为0.008~0.02mm。
可选的,还包括设置在所述上层基础膜与下层基础膜之间的一层或多层功能性中间层;所述功能性中间层选自彩色母料层、透明云母粉层、反光玻璃微珠层、云母基金属珠光粉层、织布层、特种迷彩油墨印刷层、红外反射层或雷达吸收层中的一种或多种组合。
可选的,所述功能性中间层包括分别独立设置的迷彩伪装层和红外反射层,优选的,所述红外反射层的红外发射率低于0.35;或者包括分别独立设置的迷彩伪装层和雷达吸收层,优选的,所述雷达吸收层在6GHz以上的雷达波吸收率超过90%。
与现有技术相比,本发明实现的有益效果如下:
(1)采用双机复合工艺,解决换色停机问题: 本发明采用两台独立的多层共挤吹膜机或流延机分别制备上层基础膜和下层基础膜,其中一台负责含热熔压敏胶的下层基础膜(可连续生产无需停机),另一台负责含彩色层的上层基础膜(可灵活换色),二者互不影响,显著提高了设备利用率和生产效率,避免了传统单模头共挤换色需停机冲料造成的材料浪费。
(2)干法工艺,绿色环保: 本发明采用聚烯烃弹性体为基材,全程不使用有机溶剂,为干法生产工艺,彻底解决了溶剂法工艺造成的环境污染问题。
(3)功能可扩展性强,实现“膜”的多功能化: 本发明通过在上层基础膜与下层基础膜之间插入功能性中间层,可灵活实现彩色效果、幻彩效果、反光效果、仿金效果、织布纹理效果、军用迷彩伪装效果、红外隐身效果(红外发射率可降至0.35以下)、雷达隐身效果(6GHz以上吸收率超过90%) 等多种功能,满足民用及军工等多领域需求。
(4)优异的耐老化与耐候性能: 通过多层结构中的黑色耐晒层(含耐晒碳黑母料)和白色紫外阻挡层,以及受阻胺光稳定剂和复配抗氧化剂以及反应性抗氧剂的协同作用,户外使用寿命可达6~8年;采用耐晒等级8级的色母料,目视6年几乎不褪色。
(5)无残胶设计,适应高温高湿环境:热熔压敏胶经过氧化物DCP适当交联,增加了内聚力,避免了高温高湿条件下胶层链断裂导致的残胶问题;基材中加入的有机水汽阻隔剂进一步减少了水蒸汽对压敏胶层的渗透。
(6)优异的力学性能与贴附性能:改色膜拉伸强度>20MPa,断裂伸长率>500%,柔软性好,可适度拉伸适应车体弯曲表面,获得平整美观的贴附效果。解卷力<30g/25mm(叠加复合前需要),便于施工操作。
(7)耐刮擦性能优异:在膜的表层SEBS中加入有机耐刮擦剂FF-99,抗刮擦性能达铅笔硬度3H,有效保护了膜的表面在日常使用中免受划伤。
(8)排气施工便利:通过在压敏胶层表面压出网纹或在胶层中混入玻璃微珠,贴膜时便于排气,降低了施工难度,提高了贴膜效率和质量。
(9)双机复合工艺:通过双机复合工艺,巧妙利用市售常规多层共挤吹膜机,无需定制专用的一体式多模头共挤设备,降低了设备投资门槛,有利于技术推广。
附图说明
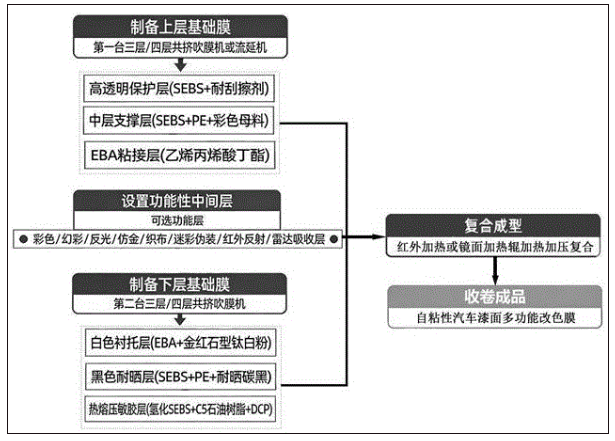
图1为本发明一种自粘性汽车漆面多功能改色膜制法的工艺流程示意图。
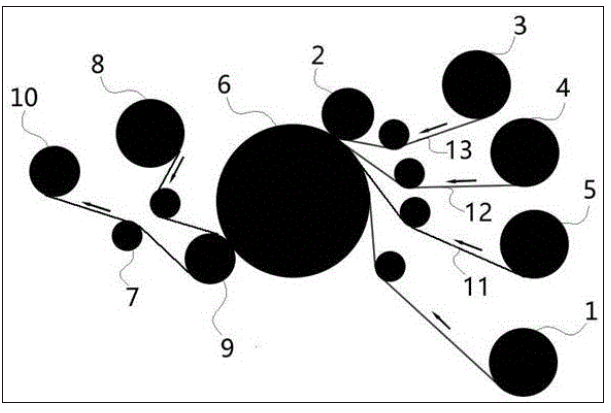
图2为本发明一种自粘性汽车漆面多功能改色膜制法中热熔复合工艺示意图。
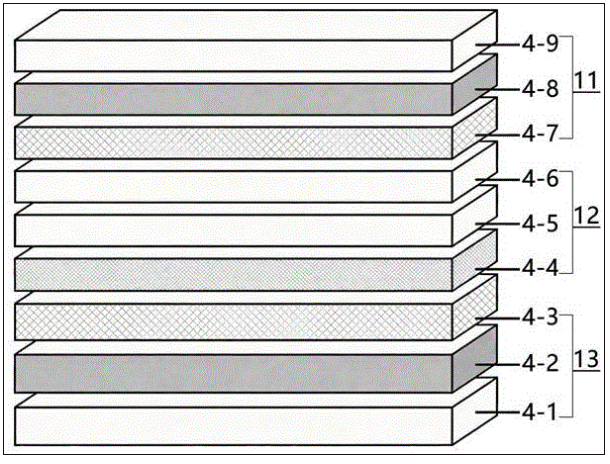
图3为本发明实施例4中具有反光效果的多功能改色膜的膜层结构示意图。
图2、图3中:
1、PET膜放卷辊;2、防粘硅橡胶压辊;3、下层基础膜放卷辊;4、功能性中间层放卷辊;5、上层基础膜放卷辊;6、加热镜面辊;7、导辊;8、PET网纹膜放卷辊;9、橡胶压辊;10、收卷辊;11、上层基础膜;12、功能性中间层;13、下层基础膜;4-1、热熔压敏胶层;4-2、黑色耐晒层;4-3、白色衬托层;4-4、POE热熔胶膜;4-5、反光层;4-6、POE热熔胶膜;4-7、粘接层;4-8、中层支撑层;4-9、高透明保护层。
具体实施方式
为使本申请的上述目的、特征和优点能够更为明显易懂,下面结合附图,对本申请的具体实施方式做详细说明。可以理解的是,此处所描述的具体实施例仅用于解释本申请,而非对本申请的限定。另外还需要说明的是,为了便于描述,附图中仅示出了与本申请相关的部分而非全部结构。基于本申请中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其它实施例,都属于本申请保护的范围。
在本文中提及“实施例”意味着,结合实施例描述的特定特征、结构或特性可以包含在本申请的至少一个实施例中。在说明书中的各个位置出现该短语并不一定均是指相同的实施例,也不是与其它实施例互斥的独立的或备选的实施例。本领域技术人员显式地和隐式地理解的是,本文所描述的实施例可以与其它实施例相结合。
本发明提供一种自粘性汽车漆面多功能改色膜制法,如图1所示,包括以下步骤:
步骤S1,制备上层基础膜:
采用第一台三层或四层共挤吹膜机(或流延机),通过三台独立挤出机分别熔融不同配方的原料,经共挤模头汇合形成三层复合管状熔体,再经吹胀、冷却、牵引制成上层基础膜。三层共挤吹膜机模头的最内层用于改色膜上层基础膜的表层(高透明保护层),模头出料口中层用于中层支撑层,模头出料口最外层用于EBA粘接层;
三股熔体进入三层共挤模头,在模头内部流道中按设定比例精确汇合,形成同心或螺旋分布的三层管状坯料。从模口挤出的管坯内部注入压缩空气,使其径向膨胀成膜泡,通过调节吹胀比控制薄膜宽度和横向厚度均匀性。膜泡经风环外冷与IBC内冷系统快速冷却硬化。冷却后的膜泡经人字板夹扁、牵引辊匀速拉伸,最后由自动张力控制系统收卷。
为确保改色膜宽度达到1.52米,吹膜机的折径不低于1700mm;为保证每一层的厚度偏差达到要求,配置自动控制风环风量的装置,基础膜总厚度偏差要求≤3.5%;此外配置膜泡内冷却控制系统IBC以提高产量和质量。
上层基础膜的典型工艺参数为:模口间隙设定在1.0~1.2mm,吹胀比BUR控制在2.0~2.5之间,牵引比DDR约为3.0~4.0,线速度在40~70m/min。挤出机各区温度:进料段140~150℃,压缩段150~160℃,计量段160~175℃;模头温度设定在170~175℃。螺杆转速60~120rpm。
步骤S2,制备下层基础膜:
采用第二台三层或四层共挤吹膜机,工艺过程与上层基础膜类似。模头的最内层用于下层基础膜的表层(白色衬托层),模头出料口中层用于黑色耐晒层,模头出料口最外层用于热熔压敏胶层。
下层基础膜的典型工艺参数与上层基础膜相同,但由于下层基础膜中含有自粘性热熔压敏胶料,加料斗下的进料口温度必须不超过100℃以防堵塞。
步骤S3,设置功能性中间层:
根据所需功能的不同,在上层基础膜与下层基础膜之间设置一层或多层功能性中间层。功能性中间层可选用以下方式制备:
(a)反光效果中间层:将反光玻璃微珠与丙烯酸酯涂料混合均匀后涂布在经电晕处理的SEBS膜上,干燥后在其两侧覆以POE热熔胶膜。
(b)仿金效果中间层:用丙烯酸酯涂料预润湿云母基金属珠光粉后涂布在经电晕处理的SEBS膜上,干燥后在其两侧覆以POE热熔胶膜。
(c)织布效果中间层:直接设置织布或非织造布,两侧覆以POE热熔胶膜。
(d)迷彩伪装中间层:在SEBS+PE膜表面经电晕处理后印刷特种迷彩油墨。
(e)红外反射中间层:通过磁控溅射在SEBS膜上镀低发射率材料,红外发射率低于0.30。
(f)雷达吸收中间层:将高磁导率吸收剂与SEBS共混制备成复合薄膜,或设置雷达电阻层的阵列微结构。
步骤S4,复合成型:
如图2所示,本发明的热熔复合工艺中各辊轴及走膜路径说明如下:
下层基础膜13由下层基础膜放卷辊3放卷输出;功能性中间层12由功能性中间层放卷辊4同步放卷,贴合于下层基础膜13的上表面;上层基础膜11由上层基础膜放卷辊5放卷输出;PET(或轻离型)膜由PET膜放卷辊1放卷输出,覆盖于上层基础膜11的上表面(即SEBS高透明保护层表面)。上述四层膜材——PET(或轻离型)膜、上层基础膜11、功能性中间层12、下层基础膜13——自上而下依次叠合,经导辊引导共同进入由加热镜面辊6与防粘硅橡胶压辊2构成的第一热压复合区。
加热镜面辊6为内部通有导热油或电加热的精密镜面抛光钢辊,直径0.25米,表面温度控制在180~200℃,线速度10m/min;防粘硅橡胶压辊2为耐高温硅橡胶辊,通过气缸施加0.3~0.6MPa的线压力。四层膜材在加热镜面辊6与防粘硅橡胶压辊2的加热与挤压作用下一次性紧密复合为一体。其中,PET(或轻离型)膜的作用在于:在热压过程中为上层基础膜11的SEBS表面压出高光泽度(即上光作用),同时防止熔融态SEBS粘附于加热镜面辊表面。上层基础膜11的粘接层在加热镜面辊6的热传导下发生熔融,渗透至功能性中间层12的上表面孔隙中,同时下层基础膜13的白色衬托层与功能性中间层12的下表面亦在热压作用下形成界面熔合。
经过第一热压复合区初步复合的膜材继续前行,进入第二热压复合区。PET网纹膜由PET网纹膜放卷辊8放卷,其网纹离型面朝上,经导辊7引导至加热镜面辊6表面。 覆盖有PET膜的复合膜材通过橡胶压辊9与加热镜面辊6之间形成的第二热压区,在加热镜面辊6的持续加热和橡胶压辊9的加压作用下,PET网纹膜的网纹离型面朝上与下层基础膜13的热熔压敏胶层(SEBS压敏胶粘面)紧密复合,在热熔压敏胶层表面压印出微细网纹图案,形成排气通道,以便后续贴膜施工时排出气泡。
此外,若不在热熔压敏胶层表面压出网纹,也可通过在热熔压敏胶层中直接加入玻璃微珠的方式实现排气功能,两种方式可根据实际工艺需要灵活选择。
经热压复合后的完整膜材由收卷辊10进行恒张力收卷,以确保膜卷端面整齐且膜层间不发生滑移。在加热镜面辊6的上方(即复合区入口处)可增设红外加热装置或热风加温装置,对进入复合区的膜材进行预热,进一步降低粘接层熔融所需的热量传递时间,提高复合线速度。
通过上述热压复合工艺,PET(或轻离型)膜、上层基础膜11、功能性中间层12和下层基础膜13四层结构在加热镜面辊6的高温作用和防粘硅橡胶压辊2、橡胶压辊9的压力作用下,实现上光、层间熔融粘接与排气定型一体化成型,制得表面高光泽、层间结合牢固、无气泡的多功能改色膜。
本发明同时提供一种所述方法制备的自粘性汽车漆面多功能改色膜,所述多功能改色膜的膜层结构以聚烯烃弹性体为主体材料,采用六层或七层或以上的多层结构。其基本结构由上层基础膜和下层基础膜通过加热加压复合而成,上下层之间可根据需要设置一层或多层功能性中间层。
上层基础膜自上而下包括:
(1)高透明保护层:厚度0.03mm,材料为SEBS 9551 84wt%或陶氏POE 8150,并添加有机耐刮擦剂FF-99 3wt%和有机水汽阻隔剂BETT-68 3wt%。
(2)中层支撑层:厚度0.03mm,材料为SEBS 9551 46wt%,茂金属线性低密度聚乙烯mLLDPE 2018HA 46wt%,并根据所需颜色添加彩色母料5wt%和/或透明云母粉,并添加有机水汽阻隔剂BETT-68 3wt%。
也可以使用SEBS 9551和PP RB707CF共混,比例1:1。
(3)粘接层:厚度0.02mm,材料为乙烯丙烯酸丁酯EBA阿科玛3210 97wt%,并添加有机水汽阻隔剂BETT-68 3wt%。
需要明确的是:本发明中“中层支撑层”是结构层名称,如在“中层支撑层”中添加彩色母料后则可称其为“彩色层”,同理:“幻彩层”、“透明云母粉层”亦然,“彩色层”、“幻彩层”、“透明云母粉层”等是其功能性表现形式,二者属于同一物理层的不同命名角度。
下层基础膜自上而下包括:
(1)白色衬托层:厚度0.034mm,材料为乙烯丙烯酸丁酯EBA阿科玛3210 82wt%,金红石型二氧化钛母粒(钛白粉浓度65%)15wt%,有机水汽阻隔剂BETT-68 3wt%。
(2)黑色耐晒层:厚度0.034mm,材料为众立SEBS S6553 44.5wt%,茂金属线性低密度聚乙烯mLLDPE 2018HA 44.5wt%,耐晒碳黑浓度30%的碳黑母料8wt%,有机水汽阻隔剂BETT-68 3wt%。
也可以使用SEBS 9551和PP RB707CF共混,比例1:1。
(3)热熔压敏胶层:厚度0.012mm,材料为氢化SEBS S6553 74wt%,氢化脂肪族C5石油树脂HC120 26wt%,过氧化二异丙苯DCP 0.2wt%,硫代酯类辅助抗氧化剂412S 0.2wt%,受阻酚类主抗氧化剂AO-80 0.2wt%,反应性抗氧剂3052用量0.4%,无机玻璃微珠(直径16μm)0.3wt%。
防老化体系:各层中均添加受阻胺光稳定剂HALS UV3346 0.3wt%和复配抗氧化剂S2225P 0.8wt%。其中黑色耐晒层通过耐晒碳黑母料有效阻挡紫外线,白色衬托层通过金红石型二氧化钛进一步阻挡紫外线并衬托色彩。经试验,户外使用寿命可达6~8年,耐晒等级8级的色母料目视6年几乎不褪色。
耐刮擦性能:在高透明保护层中添加有机耐刮擦剂FF-99,抗刮擦性能达铅笔硬度3H。
无残胶设计:热熔压敏胶层经DCP适度交联,增加了热熔压敏胶的内聚力(强度),在高温高湿条件下不会发生链断裂而产生残胶。经通用汽车公司技术标准GMW 16865-2017热老化试验、GMW 14124-2022循环I高温高湿环境试验、SAE J2527 SEP2017氙弧灯老化试验,均无胶粘剂残留。
粘接材料:除使用乙烯丙烯酸丁酯EBA(阿科玛3210,BA19%,马来酸酐含量3.1%,MI5.0)外,也可使用乙烯丙烯酸甲酯EMA、乙烯甲基丙烯酸甲酯EMMA、乙烯丙烯酸乙酯EEA、乙烯丙烯酸共聚物EAA等乙烯丙烯酸酯类聚合物将上下层基础膜经加热加压复合。也可以使用经改性的聚烯烃热熔胶,如APAO低分子量热熔胶、聚乙烯热熔胶、聚丙烯热熔胶以及POE热熔胶等;或使用经改性的苯乙烯/丁二烯嵌段共聚物热熔胶,如SBS、SIS、SEBS、SEPS等热熔胶。
设备利用率优化:当使用六层或七层共挤吹膜机时通常是共用一个模头,换色时必须冲机或停机。本发明采用两台吹膜机:A机使用热熔压敏胶/黑色母料/白色母料的三层吹膜机,可连续加工生产不需停机等待;B机使用EBA/彩色母料1/彩色母料2/SEBS保护层的三层或四层吹膜机,因常换色可灵活安排计划,不受A机影响,显著提高了设备利用率。
实施例1:实施例1提供一种具有彩色效果的自粘性汽车漆面多功能改色膜的制法,包括如下步骤:
步骤1,制备上层基础膜:采用第一台三层共挤吹膜机,将以下三层材料按三层共挤工艺制备上层基础膜:
高透明保护层:李长荣SEBS 9551 84wt%或陶氏POE 8150,耐刮擦剂FF-99 3wt%,有机水汽阻隔剂BETT-68 3wt%。
中层支撑层:李长荣SEBS 9551 46wt%,茂金属线性低密度聚乙烯mLLDPE 2018HA 46wt%,彩色母料5wt%,有机水汽阻隔剂BETT-68 3wt%。
粘接层:乙烯丙烯酸丁酯EBA阿科玛3210 97wt%,有机水汽阻隔剂BETT-68 3wt%。
上述各层均添加受阻胺光稳定剂HALS UV3346 0.3wt%和复配抗氧化剂S2225P 0.8wt%。上层基础膜总厚度0.08mm,其中高透明保护层0.03mm,中层支撑层0.03mm,粘接层0.02mm。
步骤2,制备下层基础膜:采用第二台三层共挤吹膜机,将以下三层材料按三层共挤工艺制备下层基础膜:
白色衬托层:乙烯丙烯酸丁酯EBA阿科玛3210 82wt%,金红石型二氧化钛母粒(钛白粉浓度65%)15wt%,有机水汽阻隔剂BETT-68 3wt%。
黑色耐晒层:众立SEBS S6553 44.5wt%,茂金属线性低密度聚乙烯mLLDPE 2018HA 44.5wt%,耐晒碳黑浓度30%的碳黑母料8wt%,有机水汽阻隔剂BETT-68 3wt%。
热熔压敏胶层:氢化SEBS S6553 70wt%,氢化脂肪族C5石油树脂HC120 30wt%,过氧化二异丙苯DCP 0.2wt%,硫代酯类辅助抗氧化剂412S 0.2wt%,受阻酚类主抗氧化剂AO-80 0.2wt%,反应性抗氧剂3052用量0.4wt%,无机玻璃微珠(直径16μm)0.3wt%。
上述各层均添加受阻胺光稳定剂HALS UV3346 0.3wt%和复配抗氧化剂S2225P 0.8wt%。下层基础膜总厚度0.08mm,其中白色衬托层0.034mm,黑色耐晒层0.034mm,热熔压敏胶层0.015mm。
步骤3,复合成型:将步骤1制备的上层基础膜与步骤2制备的下层基础膜叠合(上层基础膜的粘接层朝下,下层基础膜的白色衬托层朝上),使用红外线烘箱预热后,经镜面加热辊在加热加压条件下复合,连续成型为六层结构的多功能改色膜,呈现彩色效果。
实施例1同时提供由实施例1所述制法制造的彩色效果自粘性汽车漆面多功能改色膜,如表1所示,所述改色膜由上层基础膜和下层基础膜复合而成,共六层结构,其膜层结构如表1所示:
所述上层基础膜由上至下依次包括:
高透明保护层:SEBS 84%,耐刮擦剂3%,有机水汽阻隔剂3%,以及占上述总量0.3%的受阻胺光稳定剂和0.8%的复配抗氧化剂;
彩色层:SEBS 46%,茂金属线性低密度聚乙烯(mLLDPE)46%,有机水汽阻隔剂3%,彩色母料5%,以及占上述总量0.3%的受阻胺光稳定剂和0.8%的复配抗氧化剂组成的防老化剂;
粘接层:乙烯丙烯酸丁酯(EBA)97%,有机水汽阻隔剂3%,以及占上述总量0.3%的受阻胺光稳定剂和0.8%的复配抗氧化剂组成的防老化剂。
所述下层基础膜由上至下依次包括:
白色衬托层:乙烯丙烯酸丁酯(EBA)82%,金红石型二氧化钛母粒(钛白粉浓度65%)15%,有机水汽阻隔剂3%,以及占上述总量0.3%的受阻胺光稳定剂和0.8%的复配抗氧化剂组成的防老化剂;
黑色耐晒层:SEBS 44.5%,茂金属线性低密度聚乙烯(mLLDPE)44.5%,耐晒碳黑浓度30%的碳黑母料8%,有机水汽阻隔剂3%,以及占上述总量0.3%的受阻胺光稳定剂和0.8%的复配抗氧化剂组成的防老化剂;
热熔压敏胶层:SEBS 74%,氢化脂肪族C5石油树脂26%,过氧化二异丙苯(DCP)0.2%,硫代酯类辅助抗氧化剂0.2%和受阻酚类主抗氧化剂0.2%以及反应性抗氧剂3052用量0.4%组成的防老化剂,粒径5~30μm的无机玻璃微珠0.3%。
所述上层基础膜各层厚度为:高透明保护层1-6厚度为0.03mm,彩色层厚度为0.03mm,粘接层厚度为0.02mm;所述下层基础膜各层厚度为:白色衬托层厚度为0.034mm,黑色耐晒层厚度为0.034mm,热熔压敏胶层厚度为0.012mm;复合后总厚度为0.08mm。
实施例1的改色膜通过以下方法制备:利用第一台三层共挤吹膜机将高透明保护层、彩色层和粘接层共挤成型得到上层基础膜;利用第二台三层共挤吹膜机将白色衬托层、黑色耐晒层和热熔压敏胶层共挤成型得到下层基础膜;将上层基础膜与下层基础膜叠合后,经红外加热和镜面辊加压复合,使粘接层与白色衬托层熔融粘接,即得六层结构的彩色改色膜。
性能测试结果显示:解卷力<15g/25mm,剥离力约1000g/25mm,拉伸强度>20MPa,断裂伸长率>500%,无析出,抗刮擦性能达铅笔硬度3H。通过通用汽车公司技术标准GMW 16865-2017热老化试验、GMW 14124-2022循环I高温高湿环境试验及SAE J2527 SEP2017氙弧灯老化试验,均无胶粘剂残留。目视几乎没有褪色。≤0.6mm的晶点无密集存在(距膜面1米处,10cm×10cm区域内直径>0.5mm的晶点不超过3个,且无集中分布)。
实施例2:实施例2提供一种具有幻彩效果的自粘性汽车漆面多功能改色膜的制法,上层基础膜和下层基础膜的制备方法与实施例1相同,此处不再重复;实施例2与实施例1的区别在于:在上层基础膜的中层支撑层中加入约1000目的透明云母片替代彩色母料,并在上层基础膜的粘接层中加入彩色母料,从而形成幻彩效果。
所述上层基础膜的层结构为:高透明保护层:配方同实施例1;幻彩层:SEBS与聚乙烯的共混物中加入1000目透明云母粉,以及防老化剂和水汽阻隔剂;粘接层:乙烯丙烯酸丁酯(EBA)中加入彩色母料,以及防老化剂和水汽阻隔剂。
所述下层基础膜的层结构与配方同实施例1,包括白色衬托层、耐老化黑色层和热熔压敏胶层。
实施例2的改色膜通过以下方法制备:分别制备上层基础膜和下层基础膜后,将二者叠合并经红外加热和镜面辊加压复合,形成六层结构的幻彩改色膜。
实施例2同时提供一种具有幻彩效果A的自粘性汽车漆面多功能改色膜,其膜层结构如表2所示:
所述膜层结构自内向外依次包括:热熔压敏胶层、黑色耐晒层、白色衬托层、粘接层、中层支撑层(幻彩层)、高透明保护层。
性能测试结果显示:解卷力<15g/25mm,剥离力约1000g/25mm,拉伸强度>20MPa,断裂伸长率>500%,抗刮擦性能达铅笔硬度3H,各项老化试验无胶粘剂残留,目视有幻彩效果,几乎不褪色,晶点符合要求。
实施例3:实施例3提供具有幻彩效果B的自粘性汽车漆面多功能改色膜的制法,与实施例1、2不同的是,实施例3的上层基础膜采用四层共挤工艺制备,将透明云母粉层与彩色母料层分设于不同层位,以获得更丰富的幻彩层次效果。下层基础膜仍采用三层共挤工艺制备,整体形成七层结构。
将上层基础膜与下层基础膜叠合后,经红外线烘箱预热,使用可加热加压的镜面辊复合机复合,成型为七层结构的幻彩效果改色膜。
实施例3同时提供由上述制法制造的具有幻彩效果B的自粘性汽车漆面多功能改色膜,所述改色膜由上层基础膜和下层基础膜复合而成,共七层结构,其膜层结构如表3所示:
所述上层基础膜自上而下依次包括:高透明保护层、透明云母粉层、彩色层和粘接层,共四层。其中透明云母粉层中加入约1000目的透明云母片,彩色层中加入不同的彩色母料,二者叠加产生更为丰富的幻彩效果。
所述下层基础膜结构与实施例1相同:白色衬托层、黑色耐晒层、热熔压敏胶层,共三层。
性能测试结果显示: 解卷力<15g/25mm,剥离力约1000g/25mm,拉伸强度>20MPa,断裂伸长率>500%,抗刮擦性能达铅笔硬度3H,各项老化试验无胶粘剂残留,目视有幻彩效果,几乎不褪色,晶点符合要求。
实施例4:实施例4提供一种具有反光效果的自粘性汽车漆面多功能改色膜的制法,实施例4的上层基础膜和下层基础膜的制备方法与实施例1相同,与实施例1不同的是,实施例4在上层基础膜与下层基础膜之间增设了一层功能性中间层,该功能性中间层为三层复合膜结构,使得改色膜整体形成九层结构。
功能性中间层的制备:将20~40目的反光玻璃微珠与丙烯酸酯涂料混合均匀后,涂布在经电晕处理的SEBS或SEBS+PE膜上,干燥后形成反光层。在该反光层的上下两侧分别覆以POE热熔胶膜。
其中,反光层的配方为:20~40目透明玻璃微珠25wt%,李长荣SEBS 9551 72wt%,有机水汽阻隔剂BETT-68 3wt%,受阻胺光稳定剂HALS UV3346 0.3wt%和复配抗氧化剂S2225P 0.8wt%组成的防老化剂。POE热熔胶膜厚度为0.02mm。
将上层基础膜、功能性中间层和下层基础膜依次叠合后,经红外线烘箱预热,使用可加热加压的镜面辊复合机复合,连续成型为九层结构的反光效果改色膜。
实施例4同时提供由上述制法制造的具有反光效果的自粘性汽车漆面多功能改色膜,如图3所示,所述改色膜由上层基础膜11、功能性中间层12和下层基础膜13复合而成,共九层结构,其膜层结构如表4所示:
实施例4与实施例1的多功能改色膜的区别在于:如图3所示,在所述上层基础膜11与所述下层基础膜13之间设置有三层结构的功能性中间层12,自下而上依次为:下层POE热熔胶膜4-4;反光层4-5:由丙烯酸酯涂料与20~40目透明玻璃微珠的混合物涂布于经电晕处理的SEBS膜表面形成;上层POE热熔胶膜4-6。
所述上层基础膜11包括高透明保护层4-9、彩色层4-8和粘接层4-7;所述下层基础膜13包括白色衬托层4-3、黑色耐晒层4-2和热熔压敏胶层4-1。各基础膜的配方同实施例1。
所述POE热熔胶膜的厚度为0.02mm。所述反光层中玻璃微珠的质量占比为25%,SEBS的质量占比为72%,有机水汽阻隔剂质量占比为3%,以及占上述总量0.3%的受阻胺光稳定剂和0.8%的复配抗氧化剂组成的防老化剂。
实施例4的改色膜通过以下方法制备:分别制备上层基础膜11和下层基础膜13后,在两层之间依次放置下层POE热熔胶膜4-4、反光层4-5和上层POE热熔胶膜4-6,形成功能性中间层12,然后经红外加热和镜面辊加压复合,形成九层结构的反光改色膜。
性能测试结果显示:解卷力<15g/25mm,剥离力约1000g/25mm,拉伸强度>20MPa,断裂伸长率>500%,抗刮擦性能达铅笔硬度3H,各项老化试验无胶粘剂残留,目视有反光效果,几乎不褪色,晶点符合要求。
实施例5:实施例5提供一种具有仿金效果的自粘性汽车漆面多功能改色膜的制法,实施例5的上层基础膜和下层基础膜的制备方法与实施例1相同,与实施例1不同的是,实施例5在上层基础膜与下层基础膜之间增设了一层功能性中间层,该中间层为三层复合膜结构,使得改色膜整体形成九层结构。
功能性中间层的制备:用丙烯酸酯涂料预润湿不同尺度的云母基金属珠光粉,混合均匀后涂布在经电晕处理的SEBS或SEBS+PE膜上,干燥后形成仿金层。在该仿金层的上下两侧分别覆以POE热熔胶膜。
其中,仿金层的配方为:李长荣SEBS 9551 80wt%,1000目云母基金属粉适量,有机水汽阻隔剂BETT-68 3wt%,受阻胺光稳定剂HALS UV3346 0.3wt%,复配抗氧化剂S2225P 0.8wt%。约1000目云母基金属粉使用溶剂型丙烯酸酯涂布时浓度控制不超过15%。POE热熔胶膜厚度为0.02mm。
将上层基础膜、功能性中间层和下层基础膜依次叠合后,经红外线烘箱预热,使用可加热加压的镜面辊复合机复合,连续成型为九层结构的仿真金效果改色膜。
实施例5同时提供由上述制法制造的具有仿真金效果的自粘性汽车漆面多功能改色膜,所述改色膜由上层基础膜、功能性中间层和下层基础膜复合而成,共九层结构,其膜层结构如表5所示:
实施例5与实施例1的多功能改色膜的区别在于:在所述上层基础膜与所述下层基础膜之间设置有功能性中间层,功能性中间层为三层夹层结构,自下而上依次为:下层POE热熔胶膜;仿金层:由丙烯酸酯涂料与1000目云母基金属珠光粉的混合物涂布于经电晕处理的SEBS膜表面形成;上层POE热熔胶膜。
所述上层基础膜包括高透明保护层、中层支撑层(透明彩色层)和粘接层;所述下层基础膜包括白色衬托层、黑色耐晒层和热熔压敏胶层。各基础膜的配方同实施例1。
所述仿金层中SEBS的质量占比为80%,云母基金属微粉的质量占比为17%,有机水汽阻隔剂质量占比为3%,以及占上述总量0.3%的受阻胺光稳定剂和0.8%的复配抗氧化剂。所述POE热熔胶膜的厚度为0.02mm。
实施例5的改色膜通过以下方法制备:分别制备上层基础膜和下层基础膜后,在两层之间依次放置下层POE热熔胶膜、仿金层和上层POE热熔胶膜,然后经红外加热和镜面辊加压复合,形成九层结构的仿金改色膜。
性能测试结果与实施例4相同,目视有仿金效果。
实施例6:实施例6提供一种具有织布效果的自粘性汽车漆面多功能改色膜的制法,实施例6的上层基础膜和下层基础膜的制备方法与实施例1基本相同,区别在于中层支撑层中不添加彩色母料;与实施例1不同的是,实施例6在上层基础膜与下层基础膜之间直接设置一层功能性中间层——各种色彩类型的织布或非织造布(如盛纺热熔或非热熔丝或非织造布),使得改色膜整体形成七层结构。
将上层基础膜、织布层和下层基础膜依次叠合后,经红外线烘箱预热,使用可加热加压的镜面辊复合机复合,连续成型为七层结构的织布效果改色膜。
实施例6同时提供由实施例6所述制法制造的具有织布效果的自粘性汽车漆面多功能改色膜,所述改色膜由上层基础膜、功能性中间层和下层基础膜复合而成,共七层结构,其膜层结构如表6所示:
实施例6与实施例1的多功能改色膜的区别在于:在所述上层基础膜与所述下层基础膜之间设置有织布层作为功能性夹层,所述织布层为热熔丝非织造布或非热熔丝非织造布。此外,实施例6的中层支撑层中不添加彩色母料,以保持织布层自身纹理色彩的纯净呈现。
所述上层基础膜包括高透明保护层、中层支撑层和粘接层;所述下层基础膜包括白色衬托层、耐老化黑色层和热熔压敏胶层。各基础膜的配方同实施例1,仅中层支撑层中不添加彩色母料。
实施例6的改色膜通过以下方法制备:分别制备上层基础膜和下层基础膜后,在两层之间放置织布层,然后经红外加热和镜面辊加压复合,使织布层被上下两层基础膜夹持固定,形成七层结构的织布效果改色膜。
性能测试结果与实施例1相同,目视有织布纹理效果。
实施例7:实施例7提供一种具有迷彩伪装效果的自粘性汽车漆面多功能改色膜的制法,实施例7的上层基础膜和下层基础膜的制备方法与实施例1相同;与实施例1不同的是,实施例7在上层基础膜与下层基础膜之间增设了一层功能性中间层,该中间层为二层复合膜结构,使得改色膜整体形成八层结构。
功能性中间层的制备:在SEBS+PE膜表面进行电晕处理后,印刷具有对可见光有伪装作用的特种迷彩油墨,形成迷彩伪装层。该类油墨的颜料经过特殊处理,能确保在可见光下呈现所需图案,同时在近红外NIR和远红外FIR波段保持高透过率。迷彩印刷层的下层覆以POE热熔胶膜。所述迷彩印刷层的总厚度为0.04mm,其中POE热熔胶膜厚度为0.02mm。
将上层基础膜、功能性中间层和下层基础膜依次叠合后,经红外线烘箱预热,使用可加热加压的镜面辊复合机复合,连续成型为八层结构的迷彩伪装效果改色膜。
实施例7同时提供由实施例7所述制法制造的具有迷彩伪装效果的自粘性汽车漆面多功能改色膜,所述改色膜由上层基础膜、功能性中间层和下层基础膜复合而成,共八层结构,其膜层结构如表7所示:
实施例7与实施例1的多功能改色膜的区别在于:在所述上层基础膜与所述下层基础膜之间设置有迷彩印刷层作为功能性夹层。所述迷彩印刷层为经电晕处理的SEBS膜表面印刷特种迷彩油墨形成的迷彩图案层。
所述上层基础膜包括高透明保护层、中层支撑层和粘接层;所述下层基础膜包括白色衬托层、耐老化黑色耐晒层和热熔压敏胶层。各基础膜的配方同实施例1。
所述迷彩印刷层通过POE热熔胶膜与上下两层基础膜粘接固定。所述迷彩印刷层的总厚度为0.04mm,其中POE热熔胶膜厚度为0.02mm。
实施例7的改色膜通过以下方法制备:分别制备上层基础膜和下层基础膜后,在两层之间放置印刷有迷彩图案的SEBS膜,然后经红外加热和镜面辊加压复合,形成八层结构的迷彩改色膜。
性能测试结果显示:解卷力<15g/25mm,剥离力约1000g/25mm,拉伸强度>20MPa,断裂伸长率>500%,抗刮擦性能达铅笔硬度3H,各项老化试验无胶粘剂残留,目视有迷彩效果,几乎不褪色,晶点符合要求。由于受军用物资管理,部分敏感性能指标无法采集。
实施例8:实施例8提供一种兼具迷彩伪装与红外隐身效果的自粘性汽车漆面多功能改色膜的制法,不仅适用于汽车漆面,也可应用于船舶、无人机及军工装备的表面防护与伪装,实施例8的上层基础膜和下层基础膜的制备方法与实施例1相同;与实施例1不同的是,实施例8在上层基础膜与下层基础膜之间增设了两层功能性中间层,每层均为二层复合膜结构,使得改色膜整体形成十层结构。
上层功能性中间层(迷彩伪装层):在POE热熔胶膜上复合印刷有特种迷彩油墨的SEBS+PE膜,形成对可见光具有伪装作用的迷彩层。该二层复合膜设置在中间位置的上层。
下层功能性中间层(红外反射层):在POE热熔胶膜上复合红外反射层。红外反射层通过在SEBS膜上采用磁控溅射等技术镀上铝、金或氧化铟锡ITO等低发射率材料,或将红外电阻层制作成正方形的ITO阵列块微结构,将红外发射率降至0.35以下。该二层复合膜设置在中间位置的下层。
将上层基础膜、功能性中间层(上层迷彩+下层红外反射)和下层基础膜依次叠合后,经红外线烘箱预热,使用可加热加压的镜面辊复合机复合,连续成型为十层结构的迷彩+红外隐身效果改色膜。
实施例8同时提供由实施例8所述制法制造的兼具迷彩伪装和红外隐身效果的自粘性汽车漆面多功能改色膜,不仅适用于汽车漆面,也可应用于船舶、无人机及军工装备的表面防护与伪装,所述改色膜由上层基础膜、上下两层功能性中间层和下层基础膜复合而成,共十层结构,其膜层结构如表8所示:
实施例8与实施例1的多功能改色膜的区别在于:在所述上层基础膜与所述下层基础膜之间设置有两层功能性夹层,自上而下依次为:
上层功能性中间层:由POE热熔胶膜和印刷有特种迷彩油墨的SEBS膜组成的二层复合膜;
下层功能性中间层:由POE热熔胶膜和红外反射层组成的二层复合膜。
所述红外反射层为通过磁控溅射在SEBS膜表面镀覆氧化铟锡(ITO)形成的低发射率层,其红外发射率≤0.35。所述红外反射层的材料也可选自铝或金。
所述上层基础膜包括高透明保护层、中层支撑层和粘接层;所述下层基础膜包括白色衬托层、耐老化黑色耐晒层和热熔压敏胶层。各基础膜的配方同实施例1。其中,所述中层支撑层可根据需要取消。
所述特种迷彩油墨层8-7的总厚度为0.04mm,POE热熔胶膜8-4厚度为0.04mm,POE热熔胶膜8-6厚度为0.02mm。
实施例8的改色膜通过以下方法制备:分别制备上层基础膜和下层基础膜后,在两层之间依次放置下层功能性中间层(POE热熔胶膜+红外反射层)和上层功能性中间层(POE热熔胶膜+迷彩图案层),然后经红外加热和镜面辊加压复合,形成十层结构的迷彩-红外隐身复合改色膜。
在本发明的其他实施方式中,所述粘接层的材料除乙烯丙烯酸丁酯(EBA)外,还可选自乙烯丙烯酸甲酯(EMA)、乙烯甲基丙烯酸甲酯(EMMA)、乙烯丙烯酸乙酯(EEA)或乙烯丙烯酸共聚物(EAA)中的一种或多种。
在本发明的其他实施方式中,所述上层基础膜与下层基础膜之间使用的粘接材料除EBA外,还可选自经改性的聚烯烃热熔胶,包括APAO低分子量热熔胶、聚乙烯热熔胶、聚丙烯热熔胶或POE热熔胶,或者选自经改性的苯乙烯/丁二烯嵌段共聚物热熔胶,包括SBS、SIS、SEBS或SEPS热熔胶,或其它的热熔胶。
性能测试结果显示:解卷力<15g/25mm,剥离力约1000g/25mm,拉伸强度>20MPa,断裂伸长率>500%,抗刮擦性能达铅笔硬度3H,各项老化试验无胶粘剂残留,目视有迷彩效果,几乎不褪色,晶点符合要求。由于受军用物资管理,部分敏感性能指标无法采集。
实施例9:实施例9提供一种兼具迷彩伪装与雷达隐身效果的自粘性汽车漆面多功能改色膜的制法,不仅适用于汽车漆面,也可应用于船舶、无人机及军工装备的表面防护与伪装,实施例9的上层基础膜和下层基础膜的制备方法与实施例1相同;与实施例1不同的是,实施例9在上层基础膜与下层基础膜之间增设了两层功能性中间层,每层均为二层复合膜结构,使得改色膜整体形成十层结构。
上层功能性中间层(迷彩伪装层):在POE热熔胶膜上复合印刷有特种迷彩油墨的SEBS+PE膜,形成对可见光具有伪装作用的迷彩层。该二层复合膜设置在中间位置的上层。
下层功能性中间层(雷达吸收层):在POE热熔胶膜上复合雷达吸收层。雷达吸收层通过将羰基铁粉、铁硅铝FeSiAl等高磁导率吸收剂与SEBS共混,制备成复合薄膜,通过优化微观结构,在宽频段内实现超过90%的雷达波吸收率。也可使用雷达电阻层的阵列微结构(回字形、十字形、工字型、十字雪花型或田字形),达到雷达电磁波6GHz以上低于-20dB(分贝)的显著衰减能力效果。该二层复合膜设置在中间位置的下层。
实施例9同时提供一种兼具迷彩伪装与雷达隐身效果的自粘性汽车漆面多功能改色膜,不仅适用于汽车漆面,也可应用于船舶、无人机及军工装备的表面防护与伪装,实施例9的多功能改色膜的膜层结构如表9所示。
实施例9与实施例1的多功能改色膜的区别在于:在所述上层基础膜与所述下层基础膜之间设置有两层功能性中间层,自上而下依次为:
上层功能性中间层:由POE热熔胶膜和印刷有特种迷彩油墨的SEBS膜组成的二层复合膜;所述特种迷彩油墨层的总厚度为0.04mm,其中POE热熔胶膜9-6厚度为0.02mm。下层功能性中间层:由POE热熔胶膜和雷达吸收层组成的二层复合膜;所述雷达吸收层9-5的厚度为0.5~3mm,POE热熔胶膜9-4厚度0.04mm,合计厚度约有3~4mm。
所述雷达吸收层为羰基铁粉或铁硅铝(FeSiAl)等高磁导率吸收剂与SEBS共混形成的复合薄膜层,在6GHz以上频段雷达波吸收率≥90%。所述雷达吸收层具有良好的柔韧性,可根据隐身性能需求调整厚度,不影响改色膜的整体贴附性能。
所述上层基础膜包括高透明保护层、中层支撑层和粘接层;所述下层基础膜包括白色衬托层、耐老化黑色耐晒层和热熔压敏胶层。各基础膜的配方同实施例1。其中,所述中层支撑层可根据需要取消。
实施例9的改色膜通过以下方法制备:分别制备上层基础膜和下层基础膜后,在两层之间依次放置下层功能性中间层(POE热熔胶膜+雷达吸收层)和上层功能性中间层(POE热熔胶膜+迷彩图案层),然后经红外加热和镜面辊加压复合,形成十层结构的迷彩-雷达隐身复合改色膜。
性能测试结果显示:解卷力<15g/25mm,剥离力约1000g/25mm,拉伸强度>20MPa,断裂伸长率>500%,无析出,抗刮擦性能达铅笔硬度3H,通过GMW 16865-2017热老化试验、GMW 14124-2022循环I高温高湿环境试验及SAE J2527 SEP2017氙弧灯老化试验,均无胶粘剂残留。目视有迷彩图案效果,在6GHz以上频段雷达波吸收率≥90%,具有良好的雷达隐身性能。
在本发明的其他实施方式中,所述粘接层的材料除乙烯丙烯酸丁酯(EBA)外,还可选自乙烯丙烯酸甲酯(EMA)、乙烯甲基丙烯酸甲酯(EMMA)、乙烯丙烯酸乙酯(EEA)或乙烯丙烯酸共聚物(EAA)中的一种或多种。
在本发明的其他实施方式中,所述上层基础膜与下层基础膜之间使用的粘接材料除EBA外,还可选自经改性的聚烯烃热熔胶,包括APAO低分子量热熔胶、聚乙烯热熔胶、聚丙烯热熔胶或POE热熔胶,或者选自经改性的苯乙烯/丁二烯嵌段共聚物热熔胶,包括SBS、SIS、SEBS或SEPS热熔胶,或其它的热熔胶。
在本发明的其他实施方式中,在复合时可将一层或两层PET离型膜复合于改色膜的外侧表面。当热熔压敏胶层朝向镜面辊时,使用网纹辊可在压敏胶粘面上压出网纹,以便改色膜贴膜时排气;或不压网纹,而是在压敏胶层中直接加入无机玻璃微珠,同样实现排气功能。
在本发明的其他实施方式中,所述上层基础膜和下层基础膜的层数可根据功能需求调整为三层、四层或更多层,不限于实施例中所示的三层结构。
以上对本发明的具体实施方式进行了说明,但本发明并不以此为限,只要不脱离本发明的宗旨,本发明还可以有各种组合和变化。