名称:一种自粘性聚烯烃汽车漆面改色保护膜及其制造设备
专利号:202522009179.3
专利权人:王建国
技术领域
本实用新型属于汽车防护材料技术领域,尤其涉及一种自粘性聚烯烃汽车漆面改色保护膜及其制造设备。
背景技术
随着中国汽车文化逐渐深入人心,汽车改色逐渐成为国民愿意选择的改装方式,将彩色车身与保护膜结合起来,具有独特的风格,又特显了个性化,对促进汽车销售无疑会起很大作用。
当前汽车改色膜尚未普及,很多人认为是高档商品,本实用新型专利涉及的聚烯烃汽车漆面改色保护膜需达到的目的就是既美观漂亮又经济实惠,使消费者乐于接受。
消费者存在短时间内更换其它色彩的自粘性汽车改色膜的需求,且不能损伤车身原有的油漆。据了解不少车主改色膜一年竟更换了3次,甚至有更多次。而目前市场上已有供应的TPU汽车改色膜价格昂贵,很难普及推广,PVC汽车改色膜虽然比较便宜,但易老化,车主并不太愿意接受。
中国专利CN216466684U涉及一种TPU多层改色车衣,包括防护层、多层效果改色层、TPU透明基层、粘合层,从上到下依次设置,防护层包括离型防护层与多功能防护层,TPU透明基层采用TPU作为基材层,使其具有良好的透光作用和良好的柔性和收缩性,粘合层包括胶水层和防粘层,该专利可实现多层改色、视觉层次分明、易贴覆等有益效果,但其采用TPU材质作为透明基层,导致产品价格昂贵,此外,其多层加工工艺采用在TPU基层上逐层涂覆的技术,加工工艺落后,涂覆的胶质层容易掉胶,加工环境需要用化工溶剂,加工过程也不环保。
实用新型内容
为解决上述技术问题,本实用新型保护膜的研发方向就是价格可以与PVC汽车改色膜竞争,质量可以与TPU汽车改色膜媲美的一种新颖的自粘性聚烯烃汽车漆面改色保护膜。本实用新型的制造设备通过四层共挤流延工艺实现材料连续化复合,配合网纹离型膜或无机微珠排气设计,降低生产成本的同时提升产品性能。
为实现上述技术目的,本实用新型采取的技术方案为:
一种自粘性聚烯烃汽车漆面改色保护膜,包括由内及外依次层叠设置的多层结构,所述多层结构至少包括四个核心功能层,由内及外依次为:
胶粘层,用于与汽车漆面贴合;
底色层,位于所述胶粘层外侧;
彩色层,位于所述底色层外侧;
耐刮擦层,位于所述彩色层外侧;
所述四个核心功能层通过共挤工艺一体成型,各层沿厚度方向依次排列且无间隙复合。
进一步地,所述多层结构还包括保护用PET膜层,所述保护用PET膜层位于所述耐刮擦层的外侧,与所述耐刮擦层贴合。
进一步地,所述多层结构还包括网纹离型膜层,所述网纹离型膜层位于所述胶粘层的内侧,所述网纹离型膜层的表面设有凹凸纹路。
进一步地,所述网纹离型膜层为PET材质,所述凹凸纹路的目数为500~2000目。
进一步地,所述胶粘层的厚度为20~30μ,所述胶粘层内分布有无机微珠,所述无机微珠的粒径为5~30μ。
进一步地,所述四个核心功能层的总厚度为80~130μ,其中:
所述胶粘层厚度为20~30μ;
所述底色层厚度为20~35μ;
所述彩色层厚度为20~35μ;
所述耐刮擦层厚度为20~30μ。
一种制造所述自粘性聚烯烃汽车漆面改色保护膜的设备,包括:
挤出系统,包括四台挤出机,所述四台挤出机的出料端通过螺杆连接至同一共挤模具;
共挤模具,包括多层分配流道和一个四层共挤平模头,所述多层分配流道与所述四台挤出机一一对应连通;
冷却定型机构,包括沿保护膜成型方向依次设置的第一冷却辊和第二冷却辊,所述第一冷却辊为镜面辊,所述第二冷却辊为防粘辊;
PET膜复合装置,包括至少一个施压气缸和压辊,所述压辊用于将PET膜压合至保护膜表面;
切边收卷装置,包括牵引辊和卷取辊,所述牵引辊和卷取辊之间设有张力调节机构。
进一步地,所述第一冷却辊的表面镀铬抛光,所述第二冷却辊的表面喷涂防粘涂层,所述第一冷却辊和第二冷却辊的表面温度为10~30℃。
进一步地,所述PET膜复合装置的施压气缸内径为120mm,所述压辊的单位压力可调节至0.6~1MPa。
进一步地,所述切边收卷装置集成张力传感器闭环反馈系统,通过PLC、伺服驱动及PID算法实现动态张力调整,收卷张力50~100N。
进一步地,所述设备还包括双螺杆挤出机,用于胶粘层材料的先行造粒,避免混合料在单螺杆挤出机料斗入口处堵塞。
本实用新型实现的有益效果如下:
1.成本与性能平衡:采用PP/PE与SEBS/SEPS共混体系,替代昂贵的TPU和易老化的PVC,成本降低30%以上,同时拉伸强度≥25MPa、延伸率>500%,满足汽车保护膜力学性能要求。
2.超长耐老化寿命:通过UV吸收剂、光稳定剂及抗氧剂协同作用,结合白色母料钛白粉的UV阻隔效果,耐老化寿命≥5年。
3.优异耐刮擦性:耐刮擦层添加5%~10%耐刮擦剂,通过15N五指刮擦测试。
4.高效排气与施工适应性:采用网纹PET膜或无机微珠排气设计,喷水/热风施工均无气泡残留,剥离力10~12N/25mm,无残胶。
5.底色层和彩色层的邵氏A硬度低于90,可确保在粘贴汽车漆面边缘处牢固而不会脱落。
6.环保与工艺稳定:无溶剂共挤流延工艺实现VOCs零排放,冷却温度≤130℃确保PET膜无变形。
7.色彩多样性与外观质感:通过底色层(低饱和度)与彩色层(高饱和度)搭配,可实现哑光、珠光、金属色等系列,兼顾色彩鲜艳度与稳定性。
附图说明
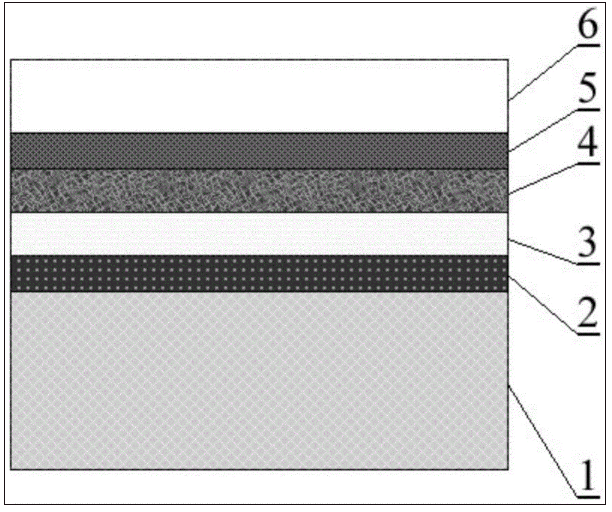
图1为本实用新型实施例1的自粘性聚烯烃汽车漆面改色保护膜的六层结构示意图。
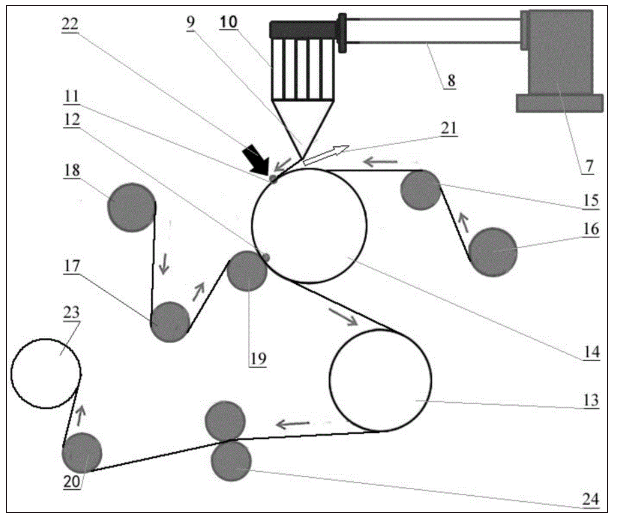
图2为本实用新型实施例1的自粘性聚烯烃汽车漆面改色保护膜的四层共挤复合工艺示意图。
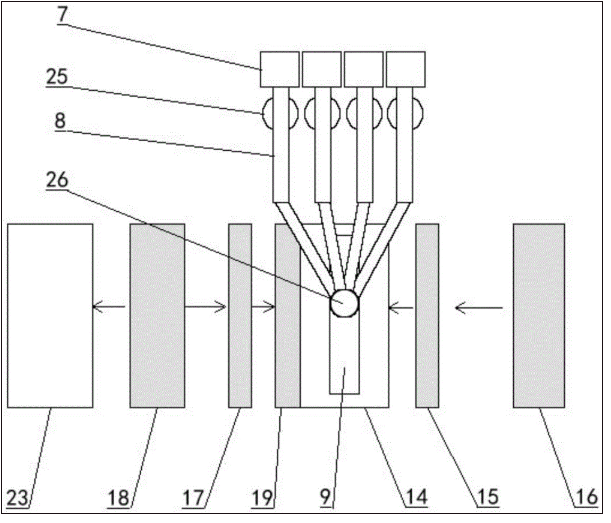
图3为本实用新型实施例1的自粘性聚烯烃汽车漆面改色保护膜的四层共挤复合设备俯视平面示意图。
图中:
1、网纹离型膜层;2、胶粘层;3、底色层;4、彩色层;5、耐刮擦层;6、保护用PET膜层;7、挤出机;8、螺杆;9、四层共挤平模头;10、共挤模具;11、B点;12、A点;13、防粘辊;14、镜面辊;15、第一导向辊;16、PET膜放卷辊;17、第二导向辊;18、PET网纹膜或网纹纸放卷辊;19、PET网纹膜用压辊;20、第三导向辊;21、抽真空设备;22、冷却风刀;23、卷取辊;24、牵引辊;25、加料斗;26、分配器。
具体实施方式
为使本申请的上述目的、特征和优点能够更为明显易懂,下面结合附图,对本申请的具体实施方式做详细说明。可以理解的是,此处所描述的具体实施例仅用于解释本申请,而非对本申请的限定。另外还需要说明的是,为了便于描述,附图中仅示出了与本申请相关的部分而非全部特征。基于本申请中的实施例,本领域技术人员在没有做出创造性劳动前提下所获得的所有其它实施例,都属于本申请保护的范围。
在本文中提及“实施例”意味着,结合实施例描述的特定特征、方法或特性可以包含在本申请的至少一个实施例中。在说明书中的各个位置出现该短语并不一定均是指相同的实施例,也不是与其它实施例互斥的独立的或备选的实施例。本领域技术人员显式地和隐式地理解的是,本文所描述的实施例可以与其它实施例相结合。
本实用新型公开的自粘性聚烯烃汽车漆面改色保护膜通过多层共挤流延工艺制备,以下结合具体方法步骤和参数详细说明:
1.材料准备
1.1.基材与弹性体:
聚丙烯(PP):选用熔体流动速率(MFR)为5~10g/10min(230℃,2.16kg)的F800E、F800EDF或F800F;
所述F800EDF为共聚PP,用于底色层提升柔韧性,所述F800E/F为均聚PP,用于功能层保证强度,二者配合形成复合结构的协同效应。
聚乙烯(PE):选用线性聚乙烯7042、茂金属聚乙烯2010HA或MLLDPE 8415;可作为PP的共混组分;
所述7042为线性低密度PE,用于底色层、彩色层,具有成本低廉的特点,适合常规色彩与通用场景;
所述2010HA、MLLDPE 8415为茂金属线性低密度PE,用于耐刮擦层、高耐候型保护膜,具有拉伸强度高、耐穿刺性优,适配高端车型或户外长期使用需求。
弹性体:SEBS(如科腾G1657、G1645,巴陵507)、SEPS(如7311、2063)或POE(如8411、2060、6102),所述弹性体的邵氏A硬度30~40;
所述SEBS为氢化苯乙烯嵌段弹性体,包括:科腾G1657、巴陵507,用于胶粘层主体、底色层、彩色层,具有耐候性优、粘性调节、低温柔韧性的特点;
所述SEPS为氢化苯乙烯-异戊二烯嵌段弹性体,包括:7311、2063,用于彩色层、耐刮擦层,具有透明性高、耐黄变、与色母料相容性好的特点;
所述POE为聚烯烃弹性体,包括:8411、2060、6102,用于底色层、耐刮擦层,具有加工流动性优异、成本低、与PP/PE相容性极佳的特点;
所述POE指辛烯含量超过20%时的聚烯烃弹性体,辛烯含量小于等于20%的聚烯烃弹性体为POP;
所述底色层中弹性体的质量占比15%~25%,且PP与弹性体的质量比为1.5~3。
1.2.功能助剂:
耐刮擦剂:SR100B、KM-1或SD-199(添加量5-10%);
抗老化助剂:UV吸收剂531(1%以下)、光稳定剂2020(0.5%以下)、抗氧剂1010(0.5%以下);
增透剂:HPN20E(添加量≤0.3%);
微珠:透明无机微珠(粒径5~30μ,添加量≤0.5%)。
1.3.色母料:
白色母料(钛白粉含量65%,添加量10~20%);
彩色母料(高/低饱和度,如红、绿、黄、蓝,添加量按供应商推荐比例调整)。
1.4.PET膜:
网纹PET离型膜(500~2000目,厚度120μ);
保护用PET膜(厚度50μ,双面离型或单面高光)。
2.制备工艺
2.1.共混造粒:
将PP/PE、弹性体、色母料及助剂按比例加入高速搅拌机,混合10~15分钟至均匀;
根据粒料特性选择单或双螺杆挤出造粒机造粒,其中的胶粘层材料必须选用双螺杆挤出造粒机造粒,挤出温度160~190℃,转速300~400rpm,得到各层专用粒料。
2.2.多层共挤流延:
使用四层共挤流延机(模头宽度2000mm),各挤出机温度设定为:
第一层(胶粘层):155~165℃;
第三/四层(色母层):170~180℃;
第五层(耐刮擦层):180~190℃;
熔体流动速率控制:各层MFR保持5~6g/10min(190℃,2.16kg),通过调整螺杆转速实现流量匹配;
复合工艺:在镜面辊(经镜面辊冷却后保护膜温度60-80℃)上复合PET网纹膜和保护PET膜,复合温度≤130℃,避免PET变形。
2.3.切边收卷:
流延膜经牵引辊拉伸(拉伸比1.05~1.3)后,切边成宽度1.52m的卷材,收卷张力50~80N。
3.排气方案实施
3.1.方案一:微珠添加
在SEBS/SEPS热熔压敏胶中加入0.3%~0.5%无机微珠(粒径5~30μ),通过双螺杆挤出混合均匀,制得含微珠胶粘层粒料;
胶粘层厚度控制为20~30μ,贴膜时微珠在胶层表面形成微小通道,配合毛毡刮刀可快速排出空气。
3.2.方案二:网纹PET复合
在四层共挤流延过程中,将120μ厚、500~2000目网纹PET离型膜与胶粘层复合,网纹面朝向胶层;
复合压力0.3~0.5MPa,冷却辊温度70℃,确保网纹结构完整转移至胶层表面。
4.性能测试方法
4.1.力学性能:按GB/T 1040.3测试拉伸强度(≥25MPa)和延伸率(>500%);
4.2.耐候性:按GB/T 16422.3进行UVA-340老化试验(1500小时),性能变化率<10%;
4.3.耐刮擦性:采用五指刮擦仪(载荷15N),刮擦100次无明显划痕;
4.4.剥离力:按GB/T 2792测试对汽车漆面的剥离力(>10N/25mm),且无残胶。
实施例1
实施例1的自粘性聚烯烃汽车漆面改色保护膜为六层结构的红色高饱和度改色保护膜,贴膜操作采用热风贴膜工艺。
如图1所示,所述六层结构的红色高饱和度改色保护膜的各层材料与厚度如下:
第六层为保护用PET膜层6,所述保护用PET膜层6材料为PET,所述保护用PET膜层6厚度为50μ;
第五层为耐刮擦层5,所述耐刮擦层5材料:PP F800E+POP8411+SR100B耐刮擦剂+光稳定剂2020,所述耐刮擦层5厚度25μ;
第四层为彩色层4,所述彩色层4材料:PP F800E+POE8411+红色母料+光稳定剂2020,所述彩色层4厚度30μ;
第三层为底色层3,所述底色层3材料:PP F800EDF+POE8411+白色母料+光稳定剂2020,SEBS占比20%,所述底色层3厚度30μ;
第二层为胶粘层2,所述胶粘层2材料:SEBS G1657+C5增粘剂,所述胶粘层2厚度25μ;
第一层为网纹离型膜层1,所述网纹离型膜层1为500~2000目PET网纹离型膜,所述PET网纹离型膜层1厚度120μ。
实施例1的自粘性聚烯烃汽车漆面改色保护膜使用一种制造设备,如图2、图3所示,包括:挤出系统、共挤模具、冷却定型机构、膜放卷装置、PET膜复合装置、缺陷检测装置及切边收卷装置;
所述挤出系统包括四台单螺杆挤出机7,分别对应胶粘层2、底色层3、彩色层4、耐刮擦层5材料的熔融挤出,各挤出机7出料口与共挤模具10连接;每台所述挤出机7一端连接加料斗25,另一端通过螺杆8连接分配器26,所述分配器26连接四层共挤平模头9;所述胶粘层采用专用预处理设备:所述专用预处理设备系指独立于四台单螺杆挤出机之外,胶粘层材料需经双螺杆挤出机先行造粒,避免直接使用混合料时堵料;造粒温度160~180℃,确保SEBS/SEPS与增粘剂均匀分散。
所述共挤模具采用计算机模拟设计的多层分配流道,模唇宽度为2000mm,温度控制在180~190℃;通过流道优化使各层熔体流动速率(MFR)偏差≤5%,总膜厚偏差控制在1~2%(190℃,2.16kg条件下MFR=5~6g/10min)。所述共挤模具的挤出机构为四层共挤平模头9,内置1000目管式过滤网,以有效控制晶点(每平方米0.5mm晶点≤3个)。
所述冷却定型机构包括第一冷却辊(镜面辊14)和第二冷却辊(防粘辊13),表面温度均控制在10~30℃(避免结露);镜面辊14直径400mm,表面镀铬抛光;防粘辊13表面喷铁氟龙,直径300mm。
所述膜放卷机构包括PET膜放卷辊16和第一导向辊15,设置于所述第一冷却辊(镜面辊14)上方,用于同步释放网纹PET离型膜和保护用PET膜,放卷张力为50~60N。
PET膜复合装置包括PET网纹膜用压辊19,所述PET网纹膜用压辊19通过内径120mm的施压气缸提供0.6~1MPa单位压力,同步复合保护用PET膜(第六层)及网纹离型膜(第一层);网纹离型膜为500-2000目PET膜,通过PET网纹膜用压辊19确保网纹结构完整转移至胶粘层表面。
所述切边收卷装置包括卷取辊23、牵引辊24和第三导向辊20,所述牵引辊24起牵引作用,并经第三导向辊20导向至卷取辊23处,所述切边收卷装置集成张力传感器闭环反馈系统,采用张力传感器闭环反馈系统,集成PLC、伺服驱动及PID算法,通过卷径递归运算、转矩补偿实现动态调整;收卷张力80~100N,牵引速度10~15m/min,确保收卷平稳。
所述缺陷检测装置为高精度图像处理系统,采用透射/反射光照射薄膜表面,通过线阵相机采集图像,可检测直径≥0.01mm的瑕疵(如晶点、气泡),检测数据实时存储。
所述设备整体采用类丁字型布局:膜放卷装置及PET膜复合装置分别设置于冷却定型机构两侧,挤出系统及共挤模具设置于冷却定型机构上方,共同构成类丁字型布局;所述镜面辊14与防粘辊13在四层共挤模头9的下方,最终成型的产品的卷取辊23在最左侧,牵引辊24在卷取辊23与防粘辊13的中间位置,PET网纹膜用压辊19在镜面辊14的左下方,无网纹的PET膜放卷辊16在镜面辊14右侧,核心的四层共挤膜产生的边料由切边装置收卷另存;此外,在核心的四层共挤膜与PET膜之间有抽真空设备21,在镜面辊14的左上方有冷却风刀22;所述四台挤出机7组合在一起,共用一个四层共挤平模头9,与冷却收放卷装置呈丁字形布置,由此共同构成类丁字型布局,解决传统流延设备空间限制问题,实现了多层保护膜同步复合与排气优化。
实施例1使用所述制造设备制造六层结构红色高饱和度改色保护膜的加工工艺简述如下:
如图2所示,所述加工工艺中的关键设备为四层共挤流延成型设备,所述四层共挤流延成型设备包括4台挤出机7,所述4台挤出机7为4台单螺杆挤出机,分别对应四层材料,所述四层材料分别对应第二层(热熔压敏胶粘层)、第三层(白色/低饱和度色母层)、第四层(彩色母层)及第五层(耐刮擦层),所述胶粘层采用专用预处理工艺:所述专用预处理工艺系指独立于四台单螺杆挤出机之外,胶粘层材料需经双螺杆挤出机先行造粒,且采用模头水下造粒工艺,避免直接使用混合料时堵料;造粒温度160~180℃,确保弹性体与增粘剂均匀分散;所述4台挤出机7的出料口通过螺杆8与共挤模具10连接,用于将熔融的PP/PE、SEBS/SEPS/POP/POE、色母料及助剂混合物按比例挤出;所述共挤模具10采用多层分配流道设计,将四层熔体复合为一体,模唇宽度2000mm,温度控制170~190℃,通过四层共挤平模头9挤出至镜面辊14带动的第六层保护用PET膜层6的表面,所述镜面辊14带动至A点11处时被冷却风刀22冷却挤压,转动至B点12处时被PET网纹膜用压辊19带动的第一层网纹离型膜层1所覆盖挤压,形成六层结构的复合保护膜,所述A点至B点的最小距离为400mm。
所述第六层保护用PET膜层6被PET膜放卷辊16所释放,经第一导向辊15带动至镜面辊14,所述镜面辊14带动第六层保护用PET膜层6至四层共挤平模头9前,此处有抽真空设备21对第六层保护用PET膜层6表面抽真空后进入四层共挤平模头9挤出四层熔体工艺环节,在四层共挤膜与PET膜之间抽真空,这样二者之间就没有了空隙,对于提高膜的平整度是有好处的,在真空环境下经镜面辊14挤压带动并与四层熔体复合,所述镜面辊14为第一冷却辊,同时对四层熔体与保护用PET膜层6形成的保护膜进行初次冷却,所述保护膜经镜面辊14冷却后的温度为60~80℃。
所述第一层网纹离型膜层1被PET网纹膜或网纹纸放卷辊18所释放,经第二导向辊17导向带动至PET网纹膜用压辊19,所述PET网纹膜用压辊19通过内径120mm的施压气缸提供0.6~1MPa单位压力,在镜面辊14上同步复合保护用PET膜(第六层)及网纹离型膜(第一层);网纹离型膜为500-2000目PET膜,通过PET网纹膜用压辊19确保网纹结构完整转移至胶粘层表面。
防粘辊13为第二冷却辊,保护膜经防粘辊13冷却后的温度为25~30℃,所述六层结构的保护膜被防粘辊13再次冷却并被牵引辊24牵引,并经第三导向辊20导向带动至卷取辊23处进入切边收卷工艺环节,所述切边卷材的宽度为1.52m,熟化时间不少于24h;经过牵引与收卷装置,完成保护膜的牵引、切边与收卷,最终形成六层结构的红色高饱和度改色保护膜的成品。
实施例1的六层结构红色高饱和度改色保护膜的制造方法,包括如下步骤:
1.材料准备
第五层(耐刮擦层5):按质量比混合聚丙烯F800E(70%)、POP8411(23%)、SR100B耐刮擦剂(5%)、光稳定剂2020(2%),搅拌均匀后加入挤出机料斗。
第四层(彩色层4):混合F800E(68%)、POE8411(30%)、红色母料(2%)、光稳定剂2020(2%),搅拌均匀后加入挤出机料斗。
第三层(底色层3):混合F800EDF(63%)、POE8411(25%)、白色母料(10%,钛白粉浓度65%)、光稳定剂2020(2%),搅拌均匀后加入挤出机料斗。
第二层(胶粘层2):科腾SEBS G1657(60%)+C5树脂(40%),搅拌均匀后加入挤出机料斗。
2.四层共挤流延成膜
使用2000mm宽四层共挤流延机,设定各层温度:第二层(胶粘层2)160℃、第三层(底色层3)180℃、第四层(彩色层4)180℃、第五层(耐刮擦层5)190℃。
挤出复合后膜层厚度:第二层(胶粘层2)25μ、第三层(底色层3)30μ、第四层(彩色层4)30μ、第五层(耐刮擦层5)25μ,总厚度110μ。
3.PET膜复合与排气
在镜面辊14(冷却后温度60-80℃)上,将共挤膜与120μ网纹PET离型膜复合(网纹目数500-2000目),同步复合50μ保护用PET保护膜层6(第六层)。
4.冷却收卷
保护膜经冷却辊(冷却后温度25-30℃)冷却后,以10-15m/min速度收卷,得到成品。
5.性能测试
拉伸强度28MPa,延伸率550%,剥离力12N/25mm,无残胶;UVA老化1500小时通过,五指刮擦15N通过。
实施例2
实施例2的自粘性聚烯烃汽车漆面改色保护膜为五层结构蓝色哑光改色保护膜,贴膜操作采用喷水贴膜工艺。
所述五层结构蓝色哑光改色保护膜的各层材料与厚度:
第五层(保护用PET膜层6):120μ双面离型PET膜;
第四层(耐刮擦层5):F800E+POP8411+SR耐刮擦剂+光稳定剂2020,厚度30μ;
第三层(彩色层4):F800E+POP2060+蓝色母料+光稳定剂2020,厚度35μ;
第二层(底色层3):F800EDF+POE8411+月白色母料+光稳定剂UV944,厚度35μ;
第一层(胶粘层2):SEBS G1645+C5树脂+微珠,厚度30μ。
实施例2的五层结构蓝色哑光改色保护膜的制造设备与实施例1的设备基本一致,区别在于:
1.共挤模具流道设计:针对五层结构(无网纹离型膜层),通过计算机模拟调整多层分配流道的熔体分配比例,确保胶粘层(第一层)厚度精准控制在30μ(偏差≤5%)。
2.PET膜复合装置:仅同步复合双面离型PET膜,施压气缸单位压力调整为0.8~1MPa,适配哑光膜表面纹理需求。
3.冷却温度优化:镜面辊(14)温度控制在25~30℃,防粘辊(13)温度20~25℃,适配喷水贴膜工艺对膜面平整度的要求。
实施例2的五层结构蓝色哑光改色保护膜的制造方法:
1.材料准备
第四层(耐刮擦层5):混合F800E PP树脂(69%)+POP8411(20%)、SR100B耐刮擦剂(10%)、光稳定剂2020(1.0%),搅拌均匀。
第三层(彩色层4):混合F800E(67%)+POP2060(30%)、蓝色母料(1.5%)、光稳定剂2020(1.5%)。
第二层(底色层3):混合F800EDF(72%)、POE8411(25%)、月白色母料(20%)、光稳定剂UV944(1.5%)。
第一层(胶粘层2):使用科腾SEBS G1645(70%)+C5树脂(29.7%)+微珠(0.3%,30μ)为主体的热熔压敏胶。
2.四层共挤流延成膜
流延机温度设定:第一层(胶粘层2)155℃、第二层(底色层3)175℃、第三层(彩色层4)180℃、第四层(耐刮擦层5)185℃。
膜层厚度:第一层(胶粘层2)30μ、第二层(底色层3)35μ、第三层(彩色层4)35μ,第四层(耐刮擦层5)30μ,总厚度130μ。
3.PET膜复合与排气
在镜面辊14(冷却后温度75℃)同步复合双面离型PET膜。
4.冷却收卷
通过防粘辊13(冷却后温度25℃)快速冷却,收卷速度10~15m/min。
5.性能测试
喷水贴膜后气泡30秒内消除,拉伸强度26MPa,延伸率520%;UVA老化小时通过,五指刮擦12N通过。
实施例3
实施例3的自粘性聚烯烃汽车漆面改色保护膜为五层结构高耐候型保护膜,贴膜操作采用热风贴膜工艺。
所述五层结构高耐候型保护膜针对如下关键材料进行了调整:
第五层添加0.2%增透剂HPN20E(增透剂添加量控制在0.3%以下),耐刮擦剂KM-1(5%);所述耐刮擦剂KM-1可更换为SD-199;
第三/四层抗老化助剂复配:UV531(0.3%)+光稳定剂2020(0.4%)+抗氧剂1010(0.2%);
基材采用MLLDPE 8415(第四层)和PP F800EDF(第三层)。
实施例3的五层结构高耐候型保护膜的制造方法:
1.材料准备
第五层(耐刮擦层5):混合MLLDPE 8415(83%)、SEPS7311(10%)、KM-1耐刮擦剂(5%)、UV吸收剂3346(1.5%)、抗氧剂1010(0.3%)、增透剂HPN20E(0.2%)。
第四层(彩色层4):MLLDPE 8415(78%)、SEPS7311(20%)、黄色母料(1.2%)、UV吸收剂3346(1.5%)、抗氧剂1010(0.3%)。
第三层(底色层3):MLLDPE 8415(72%)、SEPS7311(24%)、乳白母料(2.2%)、UV吸收剂3346(1.5%)、抗氧剂1010(0.3%)。
第二层(胶粘层2):巴陵SEBS 507(80%)+C5树脂(19.5%)+微珠(0.5%,5μ)为主体的热熔压敏胶。
2.四层共挤流延成膜
流延机温度:第二层(胶粘层2)165℃、第三层(底色层3)170℃、第四层(彩色层4)170℃、第五层(耐刮擦层5)180℃。
膜层厚度:第二层(胶粘层2)20μ、第三层(底色层3)20μ、第四层(彩色层4)20μ、第五层(耐刮擦层5)20μ,总厚度80μ。
3.PET膜复合与排气
同步复合双面离型PET膜,在冷却辊压合。
4.冷却收卷
采用双辊冷却(前辊表面温度30℃、后辊表面温度20℃),收卷张力50N。
5.性能测试
光泽度95%,雾度1.2%;UVA老化1500小时通过,剥离力11N/25mm,无残胶。
对比例1
对比例1的保护膜为五层结构的无耐刮擦剂保护膜,贴膜操作采用热风贴膜工艺。
对比例1的第五层材料:PP F800F+POE6102(无耐刮擦剂),光稳定剂2020添加量0.2%;
对比例1的制造工艺流程如下:
1.材料准备
第五层:F800F(99.7%)、POE6102(0.1%)、光稳定剂2020(0.2%)(无耐刮擦剂)。
第四层:F800F(98%)、POE6102(1.8%)、蓝色母料(0.2%)、光稳定剂2020(0.2%)。
第三层:F800EDF(97%)、POE6102(2.8%)、白母料(0.2%)、光稳定剂2020(0.2%)。
第二层:SBS YH796(60%)、C5/C9共聚树脂(40%)(无排气微珠或网纹膜)。
2.四层共挤流延成膜
流延温度170℃(各层一致),总厚度110μ(第二层30μ)。
3.复合与收卷
直接复合无网纹PET离型膜,冷却温度140℃(超上限导致PET变形)。
4.性能测试
吹热风贴膜后产生残胶,UVA老化800小时断裂伸长率下降60%;五指刮擦5N即出现划痕。
对比例1的保护膜的性能测试结果显示五指刮擦5N即出现明显划痕,UVA老化800小时后光泽度下降30%,残胶测试阳性。
对比例1的第二层SBS弹性体,未添加耐刮擦剂,光稳定剂用量仅0.2%,导致残胶与耐老化性能失效。
对比例2
对比例2的保护膜为五层结构的无耐刮擦剂保护膜,贴膜操作采用喷水贴膜工艺。
对比例2的制造工艺流程如下:
1.材料准备
第五层:LLDPE7042(97.5%)、KM-1(2%)、UV吸收剂3346(0.2%)、抗氧剂1010(0.1%)。
第四层:F800EDF(95%)、POE6102(4.7%)、红色母料(0.1%)、UV吸收剂3346(0.2%)。
第三层:F800EDF(95%)、POE6102(4.7%)、白母料(0.1%)、UV吸收剂3346(0.2%)。
第二层:巴陵SEBS 507(30%)、SIS1105(30%)、C5树脂(40%)(微珠添加量0.8%超上限)。
2.四层共挤流延成膜
流延温度165℃,总厚度120μ(第二层35μ超上限)。
3.复合与收卷
复合3000目网纹PET膜(目数过高导致排气通道堵塞)。
4.性能测试
喷水贴膜后气泡残留率30%,UVA老化600小时黄变ΔE=5.2;五指刮擦8N出现永久性划痕,剥离后漆面残留胶迹。
对比例2的保护膜的第五层耐刮擦剂用量仅2%,UV吸收剂与抗氧剂总量0.3%,且第二层添加SIS弹性体,导致耐刮擦与耐老化性能不足。
表1:实施例1-3与对比例1-2对比表
表2:实施例1-3和对比例1-2的核心差异对比表
由表1-2可知,对比例1-2因混用SBS/SIS弹性体(相容性差),导致有残胶;实施例1-3的拉伸强度均≥25MPa、延伸率>500%,符合德国大众QP R015标准,同时成本较TPU膜降低30%以上,且远低于市场同类产品;本实用新型采用聚丙烯(PP)/聚乙烯(PE)与氢化苯乙烯嵌段弹性体(SEBS/SEPS)共混体系替代昂贵的TPU和易老化的PVC,SEBS/SEPS添加比例控制在20%~50%,兼顾柔软性与力学强度,是材料方面的创新,实现了低成本与高性能的平衡。
由表1-2可知,实施例1-3显示UVA-340老化测试1200~1500小时(对应户外7~8年),断裂强度变化率<10%,优于对比例1-2(未添加耐老化助剂,600小时后性能下降超50%)。本实用新型通过在底色层、彩色层、耐刮擦层中协同添加UV吸收剂、受阻胺光稳定剂及抗氧剂,控制总用量在0.5%~2%,并利用白色母料中钛白粉的UV阻隔作用,在耐老化性能实用新型实现提升寿命至5年以上的突破。
由表1-2可知,实施例1-3的“五指刮擦测试”达15N,测试通过;对比例1-2因未添加耐刮擦剂或用量不足(≤2%),5~8N即出现永久性划痕。本实用新型通过在耐刮擦层添加5%~10%高透明耐刮擦剂(如SR100B、KM-1),并通过流延成型提升表面平整度,实现了耐刮擦与自修复功能优化。
本实用新型通过采用无溶剂多层共挤流延工艺,避免传统溶剂型胶粘剂的有毒挥发物;通过控制冷却温度和膜层厚度,确保保护膜无变形,兼具环保与工艺稳定性提升;通过在底色层使用白色或低饱和度彩色母料,彩色层搭配高饱和度母料,结合高透明耐刮擦层,实现色彩鲜艳度与光泽度的平衡;通过材料体系优化(SEBS/SEPS共混)、耐老化与耐刮擦助剂协同、创新排气设计及环保工艺,解决了现有改色膜“价格高、寿命短、施工难”的痛点,实现了“低成本(与PVC相当)、长寿命(≥5年)、高性能(耐刮擦、无残胶)”的综合优势。
上述相关说明以及对实施例的描述是为便于该技术领域的普通技术人员能理解和应用本实用新型专利。熟悉本领域技术的人员显然可以容易地对这些内容做出各种修改,并把在此说明的一般原理应用到其它实施例中而不必经过创造性的劳动。本实用新型专利不限于上述相关说明以及对实施例的描述,本领域的技术人员根据本实用新型专利的揭示,不脱离本实用新型专利范畴所做出的改进和修改都应该在本实用新型专利的保护范围之内。